

Высокотемпературная пайка нержавеющей стали в защитной атмосфере: технологические особенности, преимущества и решения от компании Xi’an Aojie
2026-10-09
Нержавеющая сталь является ключевым конструкционным материалом в современном автомобилестроении, климатической технике, аэрокосмической отрасли и энергетическом машиностроении благодаря высокой коррозионной стойкости, жаропрочности и механической надежности. Однако при сборке сложных тонкостенных узлов, прецизионных трубопроводов и теплообменных аппаратов традиционные методы дуговой или контактной сварки нередко сталкиваются с технологическими ограничениями: термические деформации тонкостенных деталей, выгорание легирующих элементов, локальное окисление и необходимость трудоемкой механической зачистки швов.
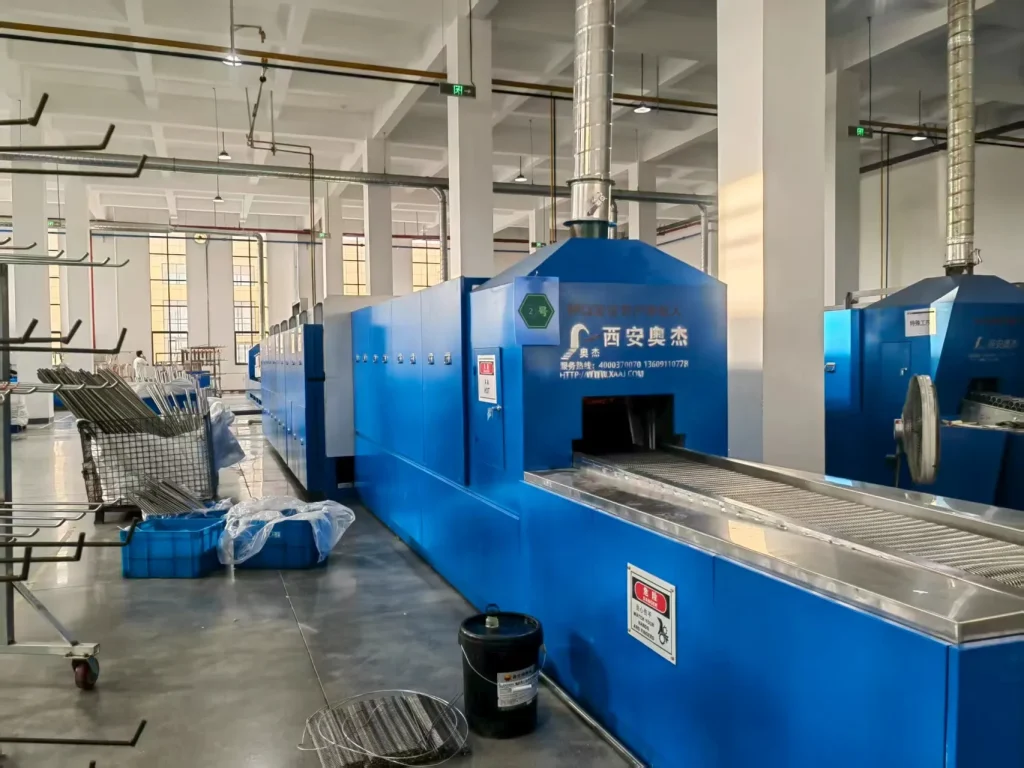
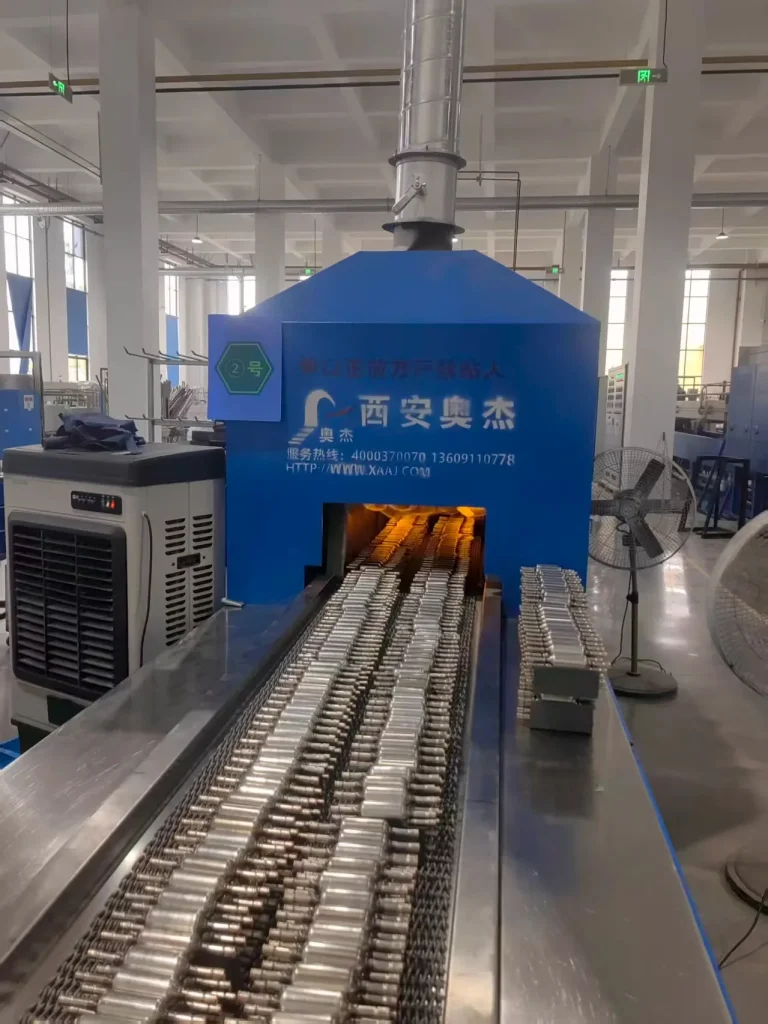
В условиях серийного и массового производства наиболее эффективным, надежным и экономически оправданным решением является высокотемпературная пайка в защитно-восстановительной атмосфере с использованием непрерывных конвейерных печей с сетчатой лентой.
- Технологические особенности пайки нержавеющей стали
Главная технологическая сложность соединения нержавеющих сталей заключается в наличии на их поверхности стабильной, плотной и химически пассивной оксидной пленки на основе оксида хрома (Cr2O3). Эта пленка препятствует прямому контакту, смачиванию основного металла жидким припоем и диффузионному формированию монолитного паяного соединения.
Высокотемпературная пайка в непрерывных печах решает эту задачу с помощью передовых физико-химических механизмов:
- Восстановительная защитная атмосфера:В рабочем муфеле печи поддерживается сухая газовая среда высокой степени чистоты с экстремально низкой точкой росы (чистый сухой водород H2, диссоциированный аммиак или азотно-водородная смесь). При технологической температуре пайки (1050–1150 °C) водород активно восстанавливает оксид хрома до чистого металлического состояния без применения агрессивных химических флюсов.
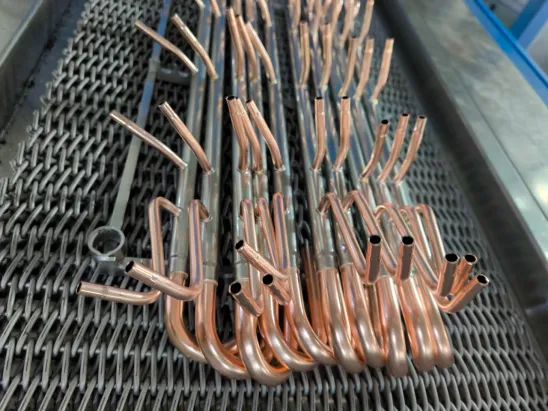
- Бесфлюсовая светлая пайка (Bright Brazing):Полный отказ от флюса исключает образование едких коррозионных шлаков и остатков во внутренних каналах трубок и коллекторов. Детали выходят из печи с идеальной зеркально-светлой поверхностью, не требующей последующего химического травления, промывки или дробеструйной обработки.
- Капиллярное формирование шва:В зависимости от назначения узла применяются припои на медной основе (для высоконагруженных трубных сборок и топливных рамп) либо на никелевой основе (для узлов, эксплуатируемых в агрессивных средах и при температурах свыше 400 °C). За счет капиллярных сил расплавленный припой проникает в прецизионные зазоры (обычно 0,02–0,08 мм), формируя плотный шов с плавным радиусным галтелем без пор и раковин.
- Структура непрерывной конвейерной линии пайки
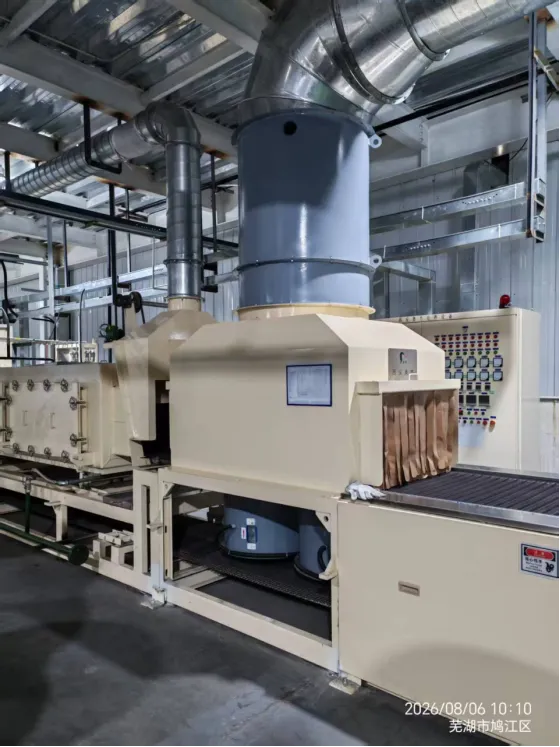
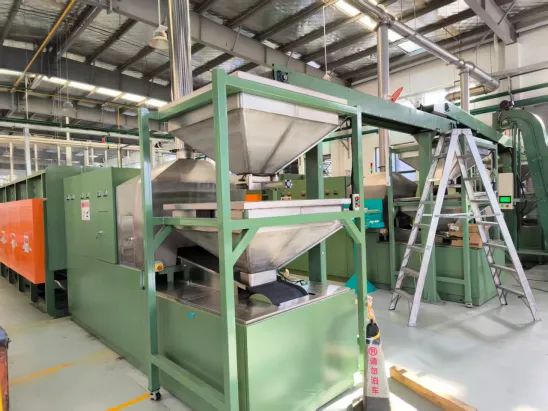
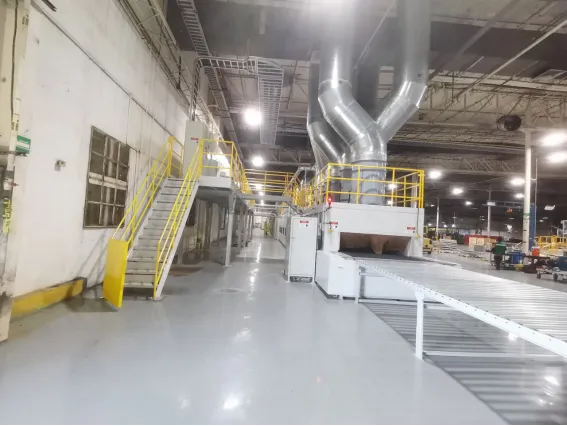
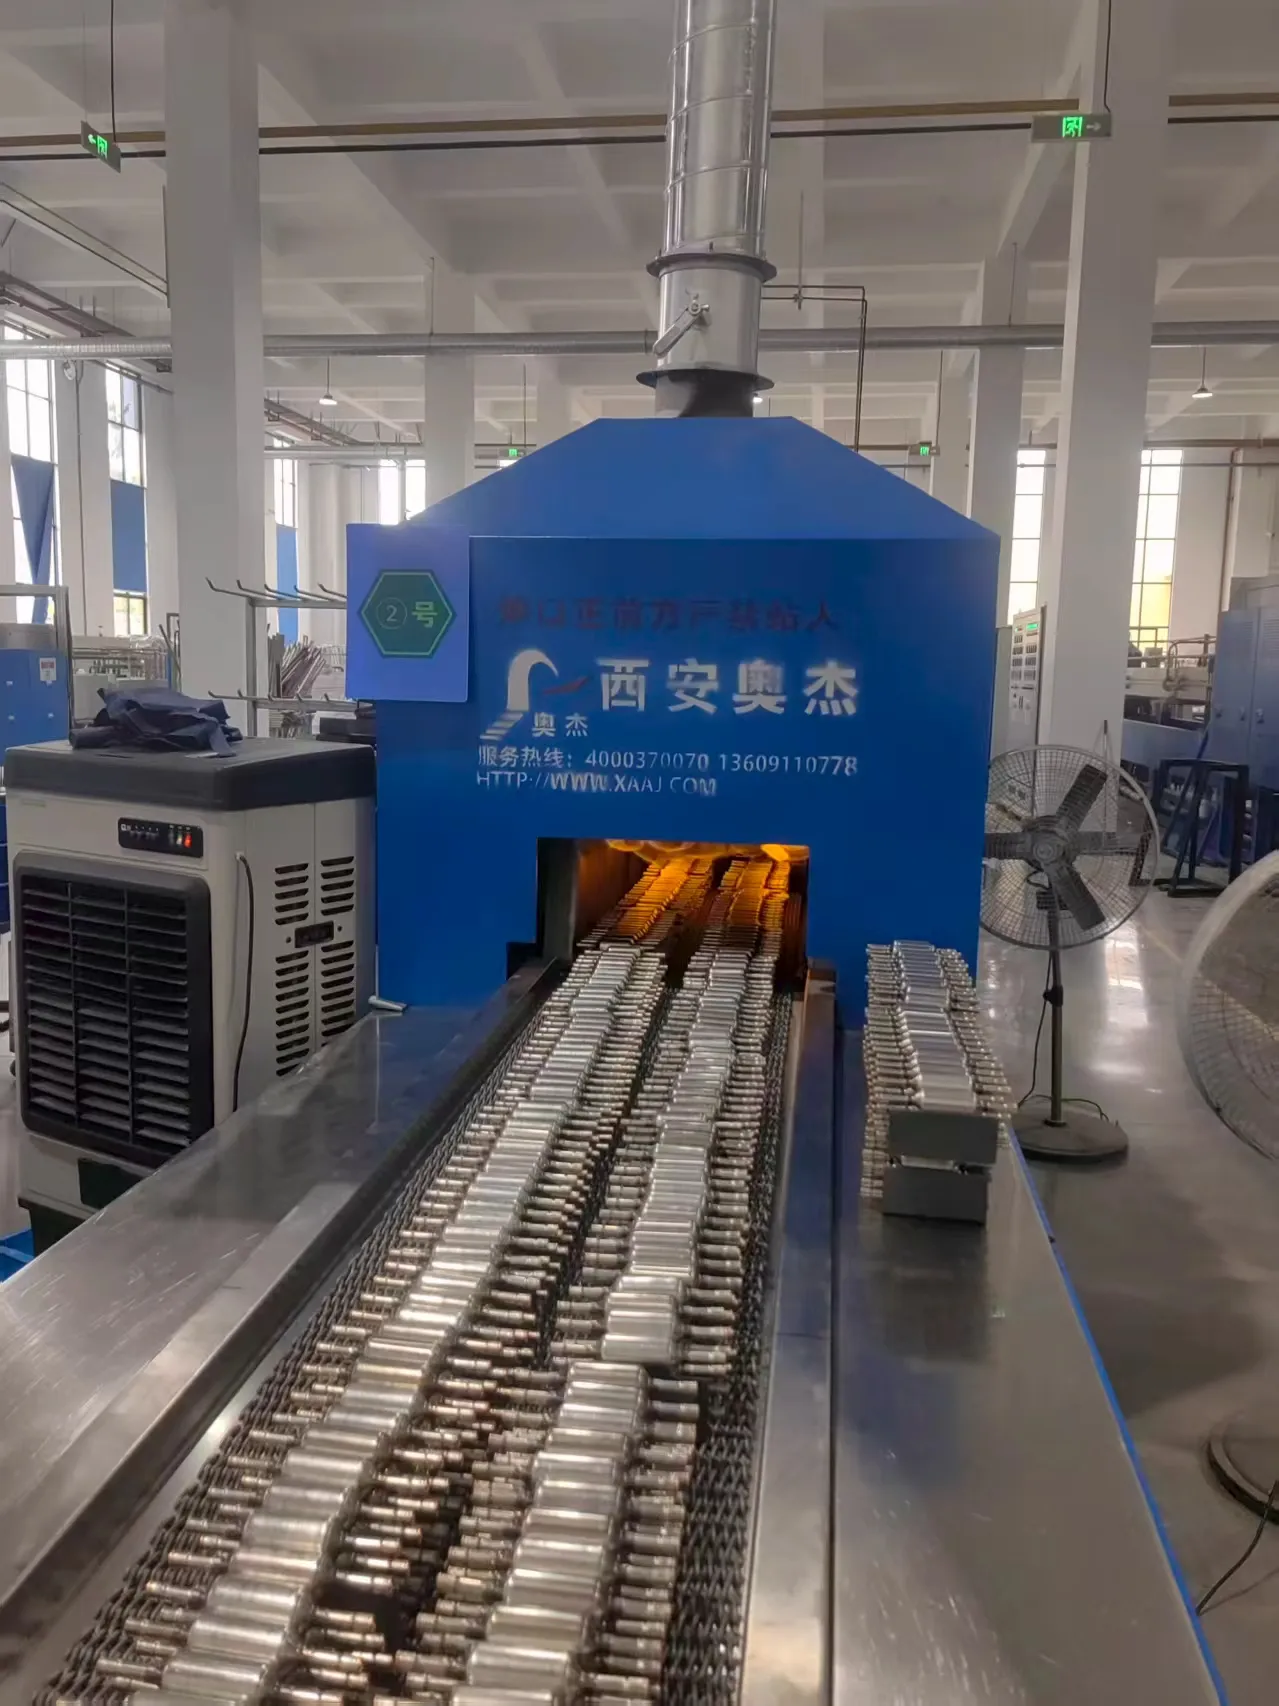
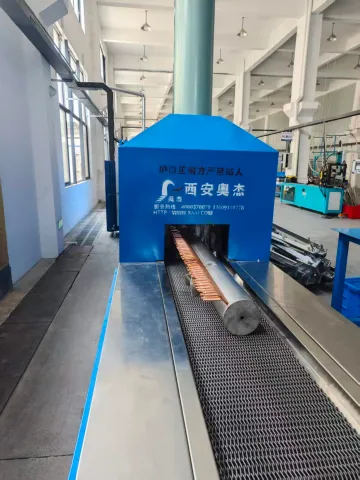
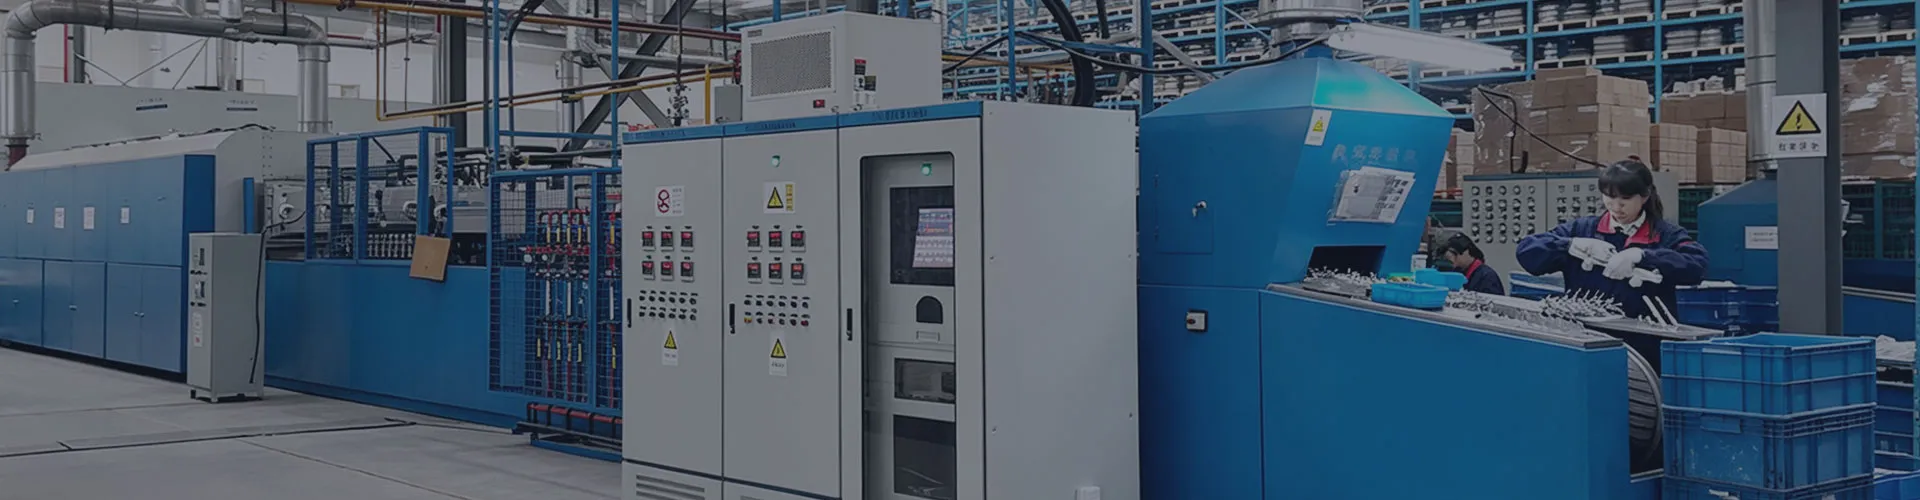
Современная линия непрерывной пайки представляет собой высокотехнологичный комплекс тоннельного типа, обеспечивающий жестко контролируемый термический и газовый профиль на каждом этапе движения конвейерной ленты:
- Зона загрузки и пламенная завеса:Изделия с предварительно нанесенным припоем (паяльные кольца, паста или фольга) укладываются на жаропрочную конвейерную сетку. На входе и выходе печи установлены регулируемые пламенные завесы (защитные факелы), которые сжигают выходящие газы и полностью исключают проникновение кислорода воздуха в технологический канал.
- Зона предварительного нагрева и восстановления:Постепенный контролируемый подъем температуры обеспечивает испарение связующих веществ пасты, равномерный прогрев массивных и тонкостенных частей сборки и полную редукцию поверхностных оксидов в атмосфере водорода.
- Высокотемпературная зона пайки:Поддержание точной изотермической площадки с минимальной температурной неравномерностью по сечению муфеля (в пределах ±2–3 °C). Здесь происходит плавление припоя, активное растекание и взаимная диффузия с матрицей нержавеющей стали.
- Многоступенчатая система охлаждения:Критически важная часть оборудования, разделенная на несколько ступеней. Включает зону медленного охлаждения и вторую ступень интенсивного водяного охлаждения (冷却二段 — секция с водоохлаждаемой рубашкой). Контролируемый темп снижения температуры предотвращает возникновение межкристаллитных напряжений, коробление и термические микротрещины.
- Зона выгрузки готовой продукции:Детали выходят из агрегата с температурой ниже 80–100 °C, в чистом готовом виде, сразу доступными для контроля геометрии и испытания на герметичность.
- Ключевые преимущества процесса для производства
- Абсолютная герметичность и прочность:Капиллярный шов обладает исключительной плотностью, выдерживая циклическое давление в сотни бар, вибрационные нагрузки и термоудары.
- Минимальные термические деформации:Равномерное поле температур по всей длине и ширине печи сводит к минимуму температурные градиенты, гарантируя точное сохранение проектных размеров и соосности тонкостенных трубок.
- Одновременная пайка множества соединений:В сложных узлах (например, распределительная рампа с 10–20 штуцерами и кронштейнами) все паяные соединения формируются одновременно за один технологический цикл прохождения через печь.
- Высокая производительность серийного выпуска:Непрерывное перемещение изделий с заданной скоростью сетки обеспечивает стабильную ритмичность, высокую сменную выработку и минимальную долю ручного труда.
- Идеальный товарный вид:Отсутствие окалины, цветов побежалости и сварочных брызг позволяет передавать продукцию на финишные испытания без затрат на полировку и пескоструйную очистку.
- Области промышленного применения
Технология пайки нержавеющей стали в защитной атмосфере нашла широкое признание в критически ответственных отраслях машиностроения:
- Автомобильная промышленность:Топливные рампы распределенного и непосредственного впрыска (GDI, Common Rail), охладители системы рециркуляции отработавших газов (EGR-кулеры), пластинчатые масляные радиаторы, фитинги и штуцеры топливных и тормозных систем, датчики выхлопных газов.
- Климатическое и холодильное оборудование:Ресиверы и распределительные узлы компрессоров автомобильных и бытовых кондиционеров, корпуса обратных и четырехходовых клапанов, испарители и нержавеющие теплообменники.
- Энергетика, авиация и транспорт:Трубчатые нагревательные элементы (ТЭН), водонагреватели проточного типа, высокотемпературные водородные теплообменники, детали коллекторов подвижного состава ж/д транспорта, гидравлические трубопроводы авиационной техники.
- Экспертные решения и оборудование компании Xi’an Aojie
Компания Xi’an Aojie — ведущий национальный производитель и разработчик конвейерных печей для пайки в защитной атмосфере с более чем 20-летней историей инноваций.
Именно инженеры Xi’an Aojie создали первую в Китае непрерывную конвейерную печь с сетчатой лентой для пайки нержавеющей стали в защитной атмосфере, заменив дорогостоящие импортные установки и заложив стандарты отечественной индустрии:
- Масштаб поставок:Более 2000 высокотемпературных печей и линий пайки поставлено промышленным предприятиям по всему миру.
- Лидерство в автопроме:Свыше 95 % печей для пайки автомобильных топливных рамп из нержавеющей стали в Китае произведено компанией Aojie. Среди заказчиков и партнеров — мировые лидеры автопрома и компонентов: Bosch (United Automotive Electronic Systems), Delphi, Toyota, Volkswagen, Modine, Dongfeng и др.
- Климатический сектор:Более 70 % китайского рынка оборудования для пайки компонентов климатической техники и до 80 % мирового производства ресиверов компрессоров кондиционеров выпускается на печах Aojie (включая заводы Panasonic, Gree, Midea, Sanhua, Vanward).
- Глобальное признание:Экспортная география охватывает Германию, Венгрию, Польшу, Мексику, Японию, Республику Корея, Индию, Таиланд и другие индустриальные страны.
- Технологические патенты:Уникальная запатентованная конструкция «гофрированного муфеля» (повышенная термостойкость и отсутствие термических короблений), композитные карбидокремниевые опоры с наномодификацией (срок службы в 3 раза выше аналогов) и прецизионные расходомеры защитной атмосферы.
- Техническая консультация и заказ оборудования
Если ваше предприятие планирует организацию участка пайки нержавеющих узлов, освоение новой номенклатуры (топливных распределителей, теплообменников, трубных систем) или модернизацию существующей термической линии, специалисты компании Xi’an Aojie окажут полную инженерную поддержку:
- Технологический аудит:Анализ чертежей, геометрии узлов и требований к прочности и герметичности швов.
- Разработка процесса:Подбор температурного профиля, состава защитной среды и марки припоя.
- Проектирование линии:Расчет ширины конвейерной ленты, протяженности зон нагрева и охлаждения под требуемую сменную производительность.
| Свяжитесь со специалистами компании Xi’an Aojie:
• Компания: Xi’an Aojie Company • Контактный телефон: +86-138-9143-3807 (Сервисная линия: 400-037-0070) • Официальный веб-сайт: xaaj.ru Направьте чертеж изделия и технические требования — мы подготовим индивидуальное технико-коммерческое предложение. |