

Печи пайки алюминия: назначение, принцип работы, конструктивные особенности и критерии выбора оборудования
2026-10-09
Алюминиевые теплообменники стали базовым конструктивным элементом современного автомобиля, климатической и холодильной техники, а также промышленной энергетики. Снижение массы, рост тепловой эффективности и увеличение серийности выпуска требуют технологии, которая одновременно обеспечивает герметичность соединений, прочность конструкции и высокую производительность. Именно такой технологией является высокотемпературная пайка алюминия в контролируемой атмосфере (CAB, Controlled Atmosphere Brazing), а основным средством её промышленной реализации — непрерывные печи пайки алюминия.
В настоящей статье рассмотрены назначение и физические основы процесса, конструктивные особенности оборудования, его технологические преимущества, области применения, а также практические критерии выбора печи под конкретное производство.
- Назначение алюминиевых печей пайки
Печи пайки алюминия — это промышленное оборудование непрерывного действия, предназначенное для неразъёмного соединения деталей и узлов из алюминиевых сплавов методом пайки. В отличие от сварки, пайка не требует расплавления основного металла: соединение формируется расплавленным припоем при температуре ниже температуры плавления сердцевинного сплава, что позволяет получать протяжённые герметичные швы на тонкостенных деталях сложной геометрии.
Основные задачи, которые решает такое оборудование:
- Формирование герметичных и прочных паяных соединений в теплообменниках и гидравлических узлах, работающих под давлением.
- Обеспечение стабильного и повторяемого температурного профиля при массовом выпуске изделий.
- Объединение стадий подготовки поверхности, нанесения флюса, сушки, нагрева, пайки и охлаждения в единый непрерывный технологический цикл.
- Минимизация ручных операций и снижение влияния человеческого фактора на качество паяного шва.
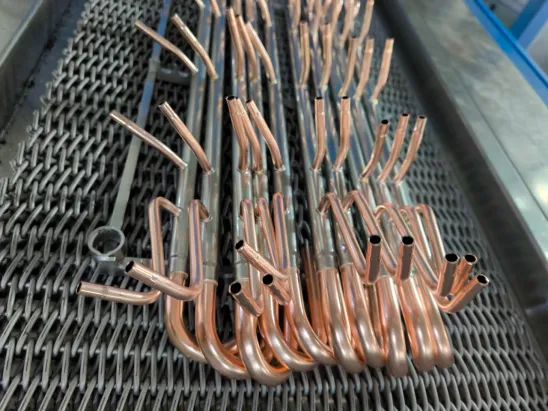
Типовая номенклатура изделий, для которых применяются печи пайки алюминия: автомобильные радиаторы, конденсаторы и испарители систем кондиционирования, охладители наддувочного воздуха (интеркулеры), маслоохладители, радиаторы отопителя салона, охладители системы рециркуляции отработавших газов (EGR), а также охлаждающие пластины тяговых аккумуляторов и силовой электроники.
- Принцип работы: пайка в контролируемой атмосфере
2.1. Физическая основа процесса
В алюминиевой пайке припой, как правило, не вводится в виде отдельного прутка или проволоки. Его роль выполняет специальный плакирующий слой системы Al–Si (например, сплавы 4045 или 4343), нанесённый при прокатке на поверхность сердцевинного сплава (3003, 3005, 6061 и др.). При нагреве выше температуры эвтектики системы Al–Si (577 °C) плакирующий слой расплавляется, под действием капиллярных сил заполняет зазоры соединения и после охлаждения образует плотную галтель — паяный шов с плавным переходом к основному металлу.
Ключевое отличие алюминия от стали и меди — исключительно стойкая оксидная плёнка Al₂O₃, которая образуется на поверхности мгновенно и плавится при температуре около 2050 °C, то есть значительно выше температуры пайки. Разрушить её только нагревом невозможно, поэтому в технологии обязательно предусматривается химическое или физическое удаление оксидного слоя непосредственно в процессе.
2.2. Два технологических подхода
- Пайка с флюсом — на поверхность изделия наносится водная суспензия флюса на основе фтороалюминатов калия (KAlF₄ / K₃AlF₆, класс «Nocolok»). Флюс растворяет оксидную плёнку и удерживает её продукты в шламе. Процесс выполняется в атмосфере азота высокой чистоты: содержание кислорода, как правило, не превышает 100 ppm, а точка росы поддерживается ниже −40 °C. Это основной вариант для крупносерийного производства теплообменников.
- Пайка без флюса — применяется в печах с особо чистой азотной атмосферой или в вакуумных установках и требует специальных припоев и плакировок. Используется там, где предъявляются повышенные требования к чистоте внутренних каналов и недопустимы флюсовые остатки.
Отдельное технологическое ограничение связано с магнием: при нагреве он взаимодействует с флюсом и снижает его активность, поэтому содержание магния в сплавах, предназначенных для флюсовой CAB-пайки, как правило, ограничивают на уровне не более 0,5 %.
2.3. Технологическая последовательность в непрерывной линии
- Загрузка изделий на конвейер линии.
- Обезжиривание и выжигание (деоилирование) — удаление технологических смазок и органических загрязнений в вытяжной зоне при температуре порядка 350–450 °C.
- Нанесение флюса — методом окунания, распыления или полива (для флюсовой технологии).
- Сушка — испарение воды из флюсового покрытия в печи сушки при температуре порядка 150–250 °C.
- Предварительный нагрев — плавный подъём температуры для равномерного прогрева всей сборки.
- Пайка — выдержка при температуре выше температуры эвтектики Al–Si, как правило в диапазоне примерно 590–610 °C, с поддержанием равномерности по сечению рабочей камеры.
- Регулируемое охлаждение — кристаллизация паяных швов и снижение температуры изделия; применяются зоны воздушного охлаждения, а при необходимости — интенсивного охлаждения с регулируемым градиентом.
Конкретные значения температур, скоростей конвейера и состава атмосферы подбираются индивидуально под изделие, сплав, тип припоя и требуемую производительность, поэтому приведённые диапазоны следует рассматривать как ориентировочные.
- Конструктивные особенности оборудования
3.1. Общая компоновка линии
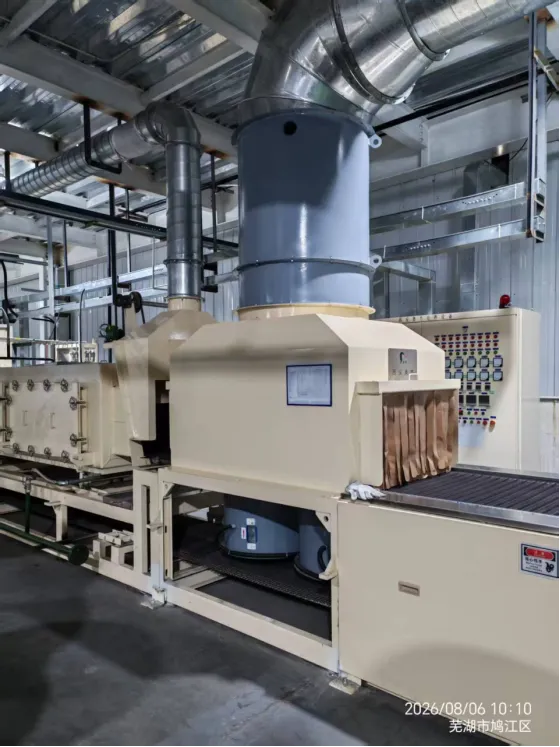
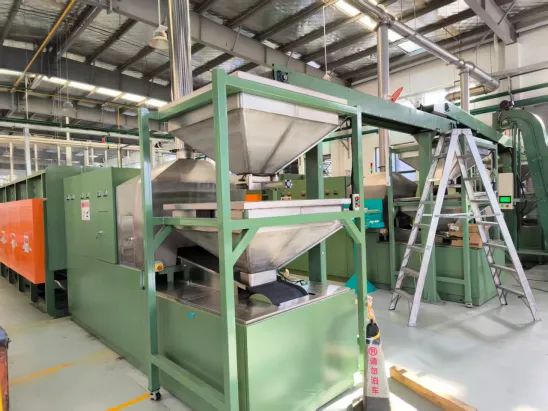
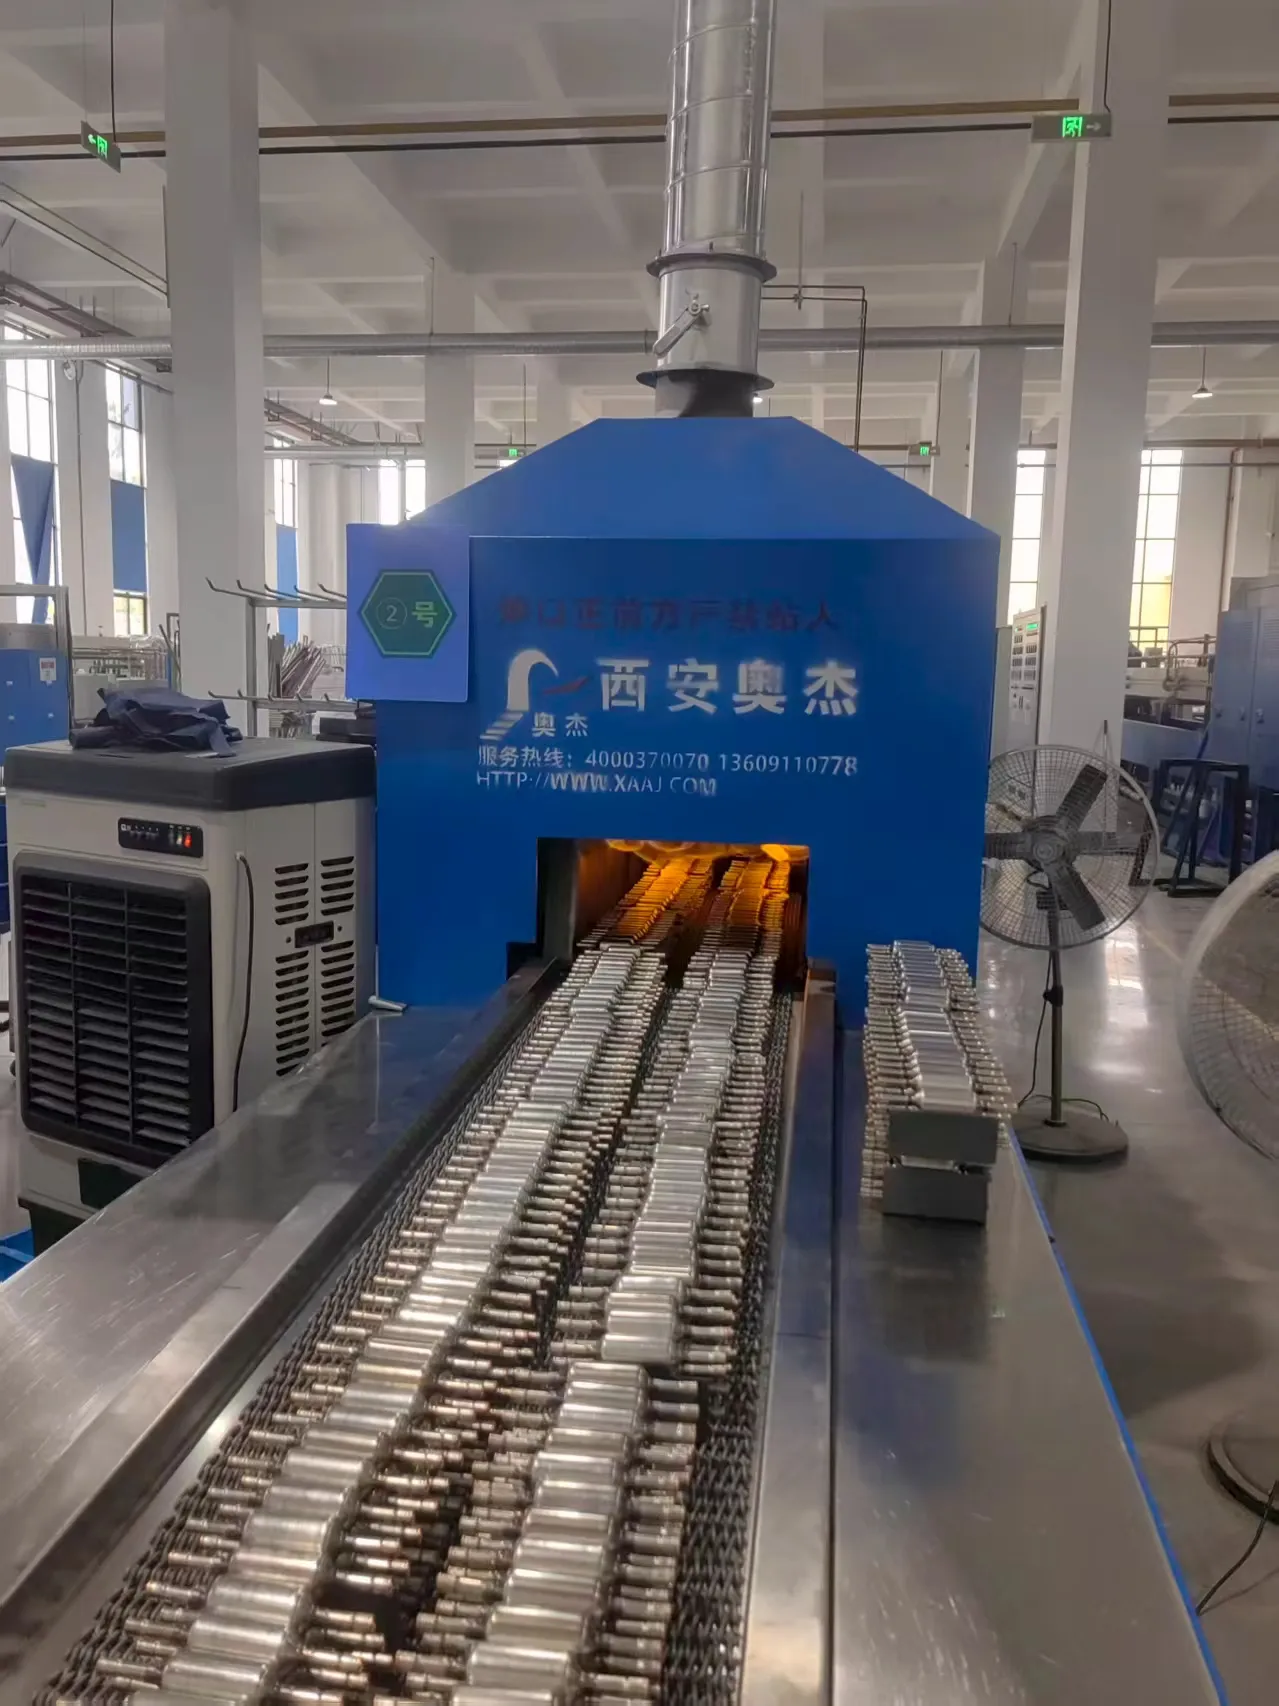
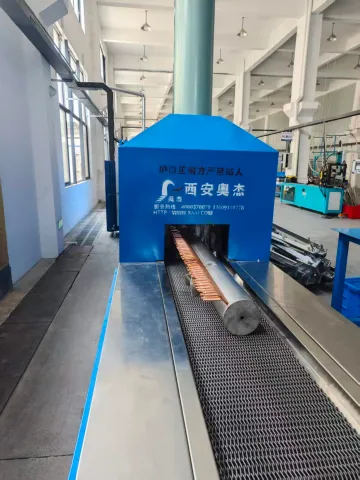
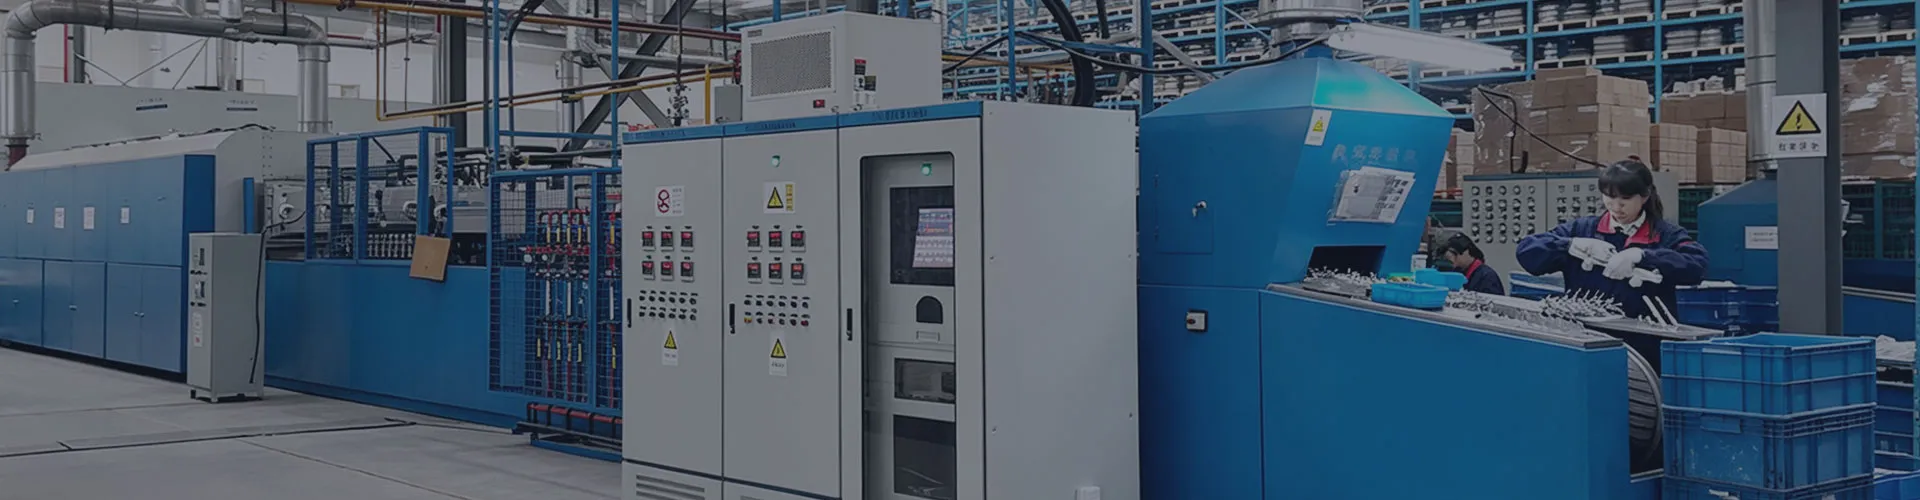
Печь пайки алюминия проектируется как тоннельная установка непрерывного действия. Изделия последовательно проходят через секции подготовки, нагрева, пайки и охлаждения, перемещаясь по конвейеру — как правило, сетчатому, из жаропрочной стали; для массивных изделий применяются также цепные и рольганговые системы. Вокруг печи предусматриваются обслуживающие площадки с лестницами и ограждениями, системы вытяжки технологических газов, шкафы управления и зоны выгрузки готовой продукции.
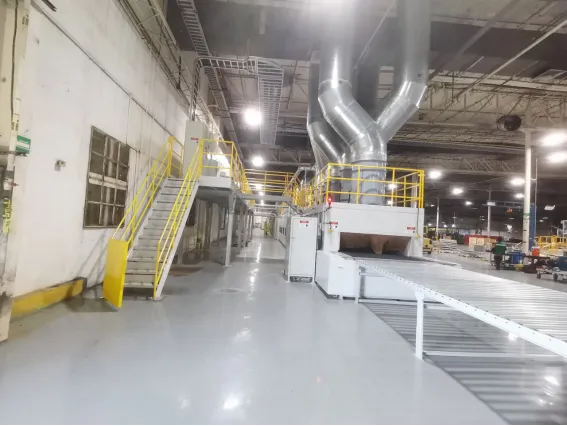
Рис. 1. Общий вид непрерывной линии пайки алюминия: тоннельная печь с системой вытяжки, обслуживающей площадкой с ограждениями и рольгангом выгрузки готовых теплообменников.
3.2. Корпус, муфель и теплоизоляция
Основой конструкции служит сварной каркас из профильной стали с панелями обшивки. Рабочее пространство отделено от нагревателей и атмосферы цеха муфелем — ключевым элементом, от которого в значительной степени зависят герметичность, ресурс и энергопотребление печи. Муфель изготавливается из жаропрочной нержавеющей стали; для компенсации температурного расширения его стенкам придают гофрированный профиль, предотвращающий коробление и образование трещин при циклическом нагреве.
Теплоизоляция выполняется многослойной — из огнеупорных плит и волокнистых материалов, что обеспечивает низкие потери тепла, стабильность температурного профиля и допустимую температуру наружных панелей. В корпусе предусматриваются технологические дверцы и лазы для обслуживания, смотровые окна, а также система отвода технологических газов и продуктов выжигания смазок.
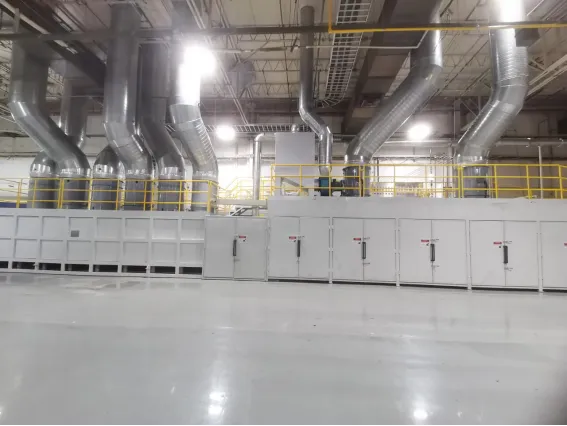
Рис. 2. Секции печи пайки алюминия: корпус с технологическими дверцами, сводовые вентиляторы и развитая система отвода технологических газов, площадка обслуживания с ограждениями.
3.3. Система нагрева, подача атмосферы и газовое оборудование
Нагрев может быть электрическим (спиральные нагревательные элементы, карбидокремниевые стержни, радиационные трубы) или газовым (горелки с радиационными трубами). Выбор определяется стоимостью и доступностью энергоносителей, требуемой точностью поддержания температуры и принятой на предприятии практикой. В любом случае рабочее пространство разделяется на несколько независимо регулируемых температурных зон — именно это обеспечивает воспроизводимость заданного температурного профиля.
Система подачи азота включает коллекторы, расходомеры, регулирующую арматуру, а также шлюзы и газовые завесы на входе и выходе печи, препятствующие подсосу воздуха. Параметры атмосферы контролируются по содержанию кислорода и точке росы; комплектация системы безопасности включает защитные ограждения, отсечную арматуру и технологические блокировки.
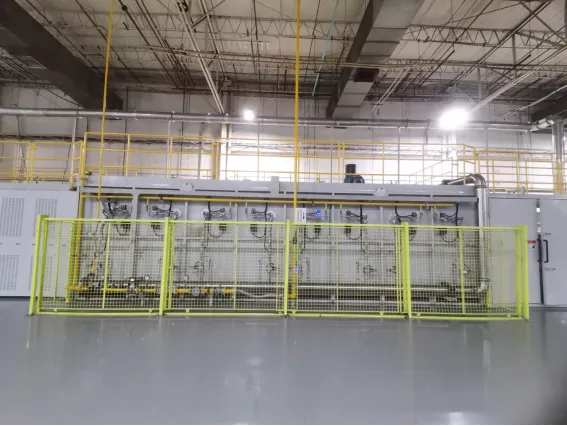
Рис. 3. Газовое и атмосферное оборудование линии пайки: коллекторы, расходомеры и запорная арматура с подводящими трубопроводами, размещённые за защитным ограждением.
3.4. Система управления и контроля процесса
Управление современной печью пайки строится на программируемых ПИД-регуляторах по каждой температурной зоне либо на единой АСУ ТП на базе программируемого логического контроллера с панелью оператора. В памяти системы хранится библиотека «рецептов» — технологических программ для разных типов изделий, что позволяет быстро переналаживать линию без ручной перенастройки каждой зоны.
Оператор видит на мнемосхеме всю линию целиком: температурные зоны с заданными (SP) и фактическими (PV) значениями, состояние приводов и вентиляторов, этапы процесса — обезжиривание, нанесение флюса, сушка, предварительный нагрев, пайка и охлаждение. Протоколирование и архивирование параметров обеспечивают прослеживаемость, что критически важно для поставок в автомобильную промышленность.
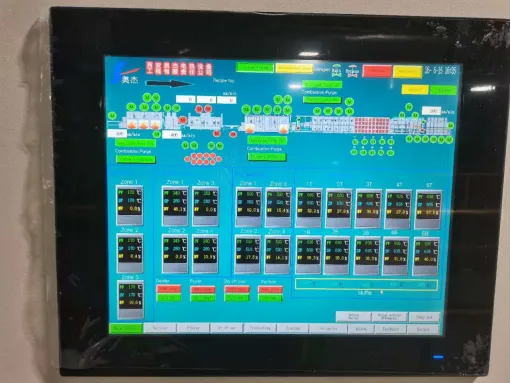
Рис. 4. Панель оператора линии пайки алюминия: мнемосхема процесса с отображением температурных зон, заданных и фактических значений параметров и этапов технологического цикла.
- Технологические преимущества
- Герметичность и прочность: паяный шов обладает высокой плотностью и выдерживает длительные циклические нагрузки, вибрацию и внутреннее давление, что критически важно для теплообменников систем охлаждения и кондиционирования.
- Малые деформации: пайка не требует расплавления основного металла, поэтому соединения характеризуются минимальными термическими деформациями и сохраняют проектную геометрию тонкостенных трубок и пластин.
- Одновременное соединение множества точек: конструкция узла может содержать десятки соединений, которые формируются одновременно за один проход через печь, без последовательной сварки каждого стыка.
- Высокая производительность: непрерывное перемещение изделий с заданной скоростью конвейера обеспечивает стабильный такт выпуска, высокую сменную производительность и низкую долю ручных операций.
- Чистота поверхности и каналов: при использовании флюсовых технологий поверхность изделий после пайки не требует трудоёмкой механической зачистки, а при бесфлюсовой пайке внутренние каналы остаются полностью чистыми.
- Энергоэффективность: секции предварительного нагрева и охлаждения позволяют повторно использовать тепло, что снижает удельное энергопотребление линии.
- Повторяемость и управляемость: заданный температурный профиль воспроизводится от партии к партии, а регистрация параметров обеспечивает прослеживаемость продукции.
- Области применения
- Автомобильная промышленность: радиаторы, конденсаторы и испарители систем кондиционирования, охладители наддувочного воздуха, маслоохладители, радиаторы отопителя салона, охладители EGR, охлаждающие пластины тяговых аккумуляторов и силовой электроники.
- Климатическая и холодильная техника: теплообменники бытовых и коммерческих кондиционеров, чиллеров, тепловых насосов и холодильного оборудования.
- Промышленная энергетика и машиностроение: масло- и воздухоохладители компрессоров, теплообменники сушильного, металлургического и энергетического оборудования.
- Электроника и транспорт: жидкостные системы охлаждения силовой электроники, теплообменники транспортных и стационарных энергоустановок.
- Ключевые критерии выбора оборудования
Выбор печи пайки алюминия нельзя сводить к сравнению максимальной температуры или длины установки. Корректное техническое решение определяется совокупностью параметров изделия, технологии и условий площадки.
| Критерий | Что определяется |
| Габариты и конфигурация изделий | Определяют размеры рабочего канала, ширину конвейерной сетки и допустимую массу загрузки. |
| Требуемая производительность | Задаёт скорость конвейера, число потоков и общую протяжённость линии; рассчитывается по программе выпуска в час, смену или год. |
| Температурный профиль | Определяет число температурных зон, максимальную рабочую температуру и требуемую равномерность нагрева по сечению рабочей камеры. |
| Технология пайки | Пайка с флюсом требует участков флюсования и сушки; бесфлюсовая пайка предъявляет повышенные требования к чистоте атмосферы и типу припоя. |
| Атмосфера | Определяет требуемый расход и чистоту азота, состав системы контроля кислорода и точки росы, а также конструкцию шлюзов и газовых завес. |
| Тип нагрева | Электрический или газовый нагрев выбирается по стоимости энергоносителей, требуемой точности регулирования и наличию инфраструктуры на площадке. |
| Система охлаждения | Воздушное или комбинированное охлаждение с регулируемым градиентом необходимо для предотвращения деформаций и получения стабильной структуры паяного шва. |
| Автоматизация и прослеживаемость | Наличие АСУ ТП, библиотеки рецептов, архивирования параметров и возможности интеграции с производственными системами предприятия. |
| Энергоэффективность | Оцениваются тепловой КПД, качество теплоизоляции, применение рекуперации тепла и удельное энергопотребление на единицу продукции. |
| Условия площадки | Габариты цеха, вентиляция, подвод энергоносителей, направление материальных потоков и зоны складирования. |
| Сервис и поддержка | Наличие запасных частей, пусконаладки, обучения персонала и технической диагностики на всём сроке эксплуатации. |
Для подготовки технического предложения заказчику рекомендуется заранее подготовить: чертежи и фотографии изделия, габариты и массу одной детали, сведения о сплаве и типе плакировки, требуемую производительность, действующий или планируемый технологический процесс, требования к герметичности и качеству шва, а также доступную площадь цеха и параметры энергоносителей.
- Компания 奥杰公司: оборудование и техническая поддержка
Компания 奥杰公司 (полное наименование — 西安奥杰超钎制造科技股份有限公司, Xi’an Aojie) специализируется на проектировании и производстве промышленных печей и линий пайки, включая установки обезжиривания, флюсования, сушки, пайки и охлаждения. Оборудование компании применяется в производстве автомобильных теплообменников, компонентов климатической техники и промышленных теплообменных аппаратов.
Оборудование проектируется под конкретное изделие заказчика: конфигурация рабочей камеры, число температурных зон, система подачи защитной атмосферы, система охлаждения и уровень автоматизации определяются по чертежам, материалу и требуемой программе выпуска. Компания также оказывает технологическую поддержку на этапах пусконаладки и освоения производства, включая отработку температурного профиля.
| АО Сиань Аоцзе Сверхпайка Производство Наука и Техника:
• Компания: АО Сиань Аоцзе Сверхпайка Производство Наука и Техника • Контактный телефон: +86-138-9143-3807 • Сервисная линия: 400-037-0070 • Веб-сайт: xaaj.ru
Направьте чертежи изделий, сведения о материалах, габариты и планируемую производительность — специалисты компании подготовят предложение по конфигурации линии пайки алюминия под ваши задачи. |
Примечание. Приведённые в статье технологические диапазоны носят ориентировочный характер и уточняются для каждого конкретного изделия и производства.