

Высокотемпературные печи пайки: назначение, принцип работы, конструктивные особенности, преимущества и решения компании Xi’an Aojie
2026-10-15
В современном машиностроении, приборостроении, автомобильной и аэрокосмической промышленности постоянно возрастают требования к прочности, вибростойкости, герметичности и термостойкости неразъёмных соединений. При изготовлении прецизионных узлов сложной геометрической формы, тонкостенных теплообменных аппаратов, гидравлических фитингов и топливных коллекторов традиционная электродуговая сварка часто сталкивается с технологическими барьерами: неизбежным короблением деталей, перегревом околошовной зоны, выгоранием легирующих элементов и труднодоступностью внутренних стыков.
Для крупносерийного производства наиболее совершенным, надежным и экономически оправданным решением стала высокотемпературная пайка в непрерывных конвейерных печах с сетчатой лентой в контролируемой защитно-восстановительной атмосфере. Данная технология позволяет за один проход формировать десятки высокопрочных герметичных швов без использования химических флюсов, обеспечивая безупречную чистоту и светлый металлический блеск обработанных изделий.
- Назначение и физический принцип работы высокотемпературных печей пайки
1.1. Назначение оборудования
Высокотемпературные проходные печи пайки предназначены для термического соединения деталей из коррозионностойких нержавеющих сталей, жаропрочных сплавов, конструкционных и углеродистых сталей, меди, латуни и разнородных металлов с применением твёрдых припоев, температура плавления которых превышает 450 °C (на практике рабочие температуры лежат в диапазоне 900–1150 °C, а для алюминиевых сплавов — 590–615 °C).
Помимо пайки, данное оборудование выполняет операции высокотемпературного светлого отжига, снятия внутренних напряжений после механической обработки и спекания порошковых изделий, являясь универсальным термообрабатывающим комплексом непрерывного цикла.
1.2. Физико-химические основы процесса
Процесс высокотемпературной пайки в непрерывной печи базируется на трёх ключевых физико-химических механизмах:
- Термохимическое восстановление оксидных пленок – в рабочее пространство печи (герметичный муфель) непрерывно подаётся сухой высокочистый газ с ультранизкой точкой росы (ниже −40…−60 °C): чистый водород (H₂), диссоциированный аммиак (75% H₂ + 25% N₂) либо смесь азота с водородом. При температурах 900–1150 °C водород мгновенно восстанавливает стойкие оксиды хрома (Cr₂O₃), железа и меди, обнажая ювенильную кристаллическую решетку металла без применения агрессивных химических флюсов.
- Капиллярное затекание припоя – расплавленный припой (медный, никелевый или серебряный) обладает отличной смачивающей способностью по отношению к очищенной металлической поверхности. Под действием поверхностного натяжения и капиллярных сил жидкий металл самопроизвольно затекает в узкие зазоры (оптимально 0,02–0,08 мм), огибая сложные геометрические контуры и образуя монолитный галтельный шов.
- Металлургическое диффузионное сцепление – при технологической выдержке происходит взаимная диффузия атомов припоя и основного металла с образованием промежуточных твёрдых растворов и интерметаллических фаз, благодаря чему прочность паяного шва часто превышает прочность соединяемых базовых элементов.
- Конструктивные особенности высокотемпературных печей пайки
Современная промышленная линия высокотемпературной пайки представляет собой сложный автоматизированный агрегат тоннельного типа, объединяющий подсистемы подачи, нагрева, газораспределения, охлаждения и интеллектуального управления.
2.1. Автоматизированная система загрузки и непрерывной подачи
Для обеспечения непрерывного серийного производства линия оснащается автоматическими бункерами-накопителями, вибропитателями и наклонными элеваторами (рис. 1). Это позволяет равномерно распределять штучные малогабаритные изделия (втулки, ниппели, муфты, мелкие крепежные и корпусные детали) по полотну сетчатого конвейера с заданной плотностью укладки, минимизируя ручной труд оператора и исключая слипание заготовок.
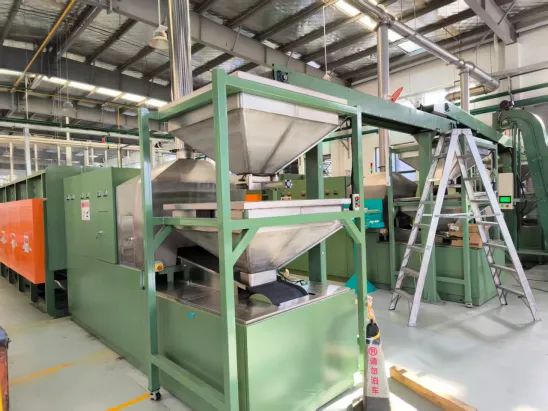
Рис. 1. Входной участок автоматизированной линии: бункер-накопитель с вибропитателем и наклонным элеватором для непрерывной подачи заготовок на конвейерную сетку печи.
2.2. Защитная пламенная завеса, вытяжные зонты и муфельная секция
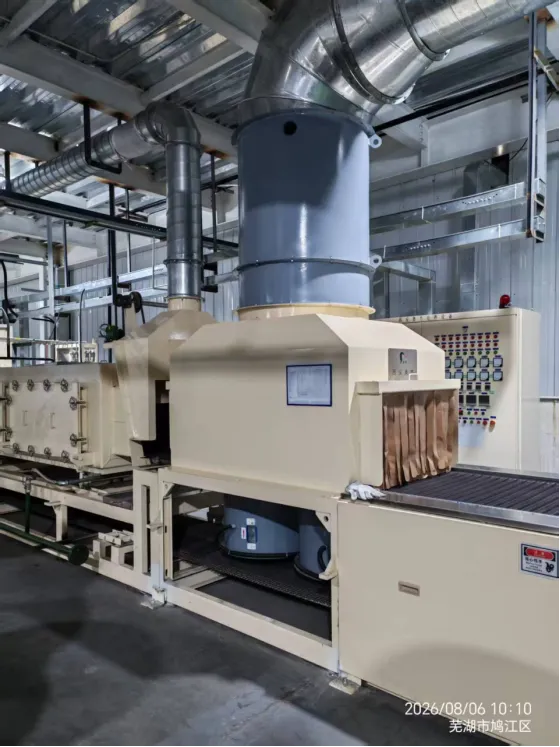
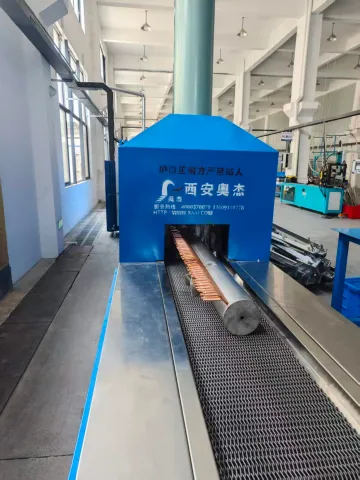
На входном и выходном порталах печи смонтированы вытяжные зонты из нержавеющей стали с герметичными инспекционными дверцами и вертикальными дымовыми каналами (рис. 2). Непосредственно в проёме окна горит регулируемая газовая пламенная завеса, сжигающая выходящие горючие газы (водород) и создающая непреодолимый газодинамический барьер для атмосферного воздуха. Это исключает взрывоопасные ситуации и попадание кислорода в рабочий объем.
Внутри печи установлен жаропрочный муфель из высоколегированной никель-хромовой стали. Для компенсации огромных температурных расширений стенкам муфеля придается гофрированный профиль, что предотвращает провисание, коробление и усталостное растрескивание металла при многолетней эксплуатации.
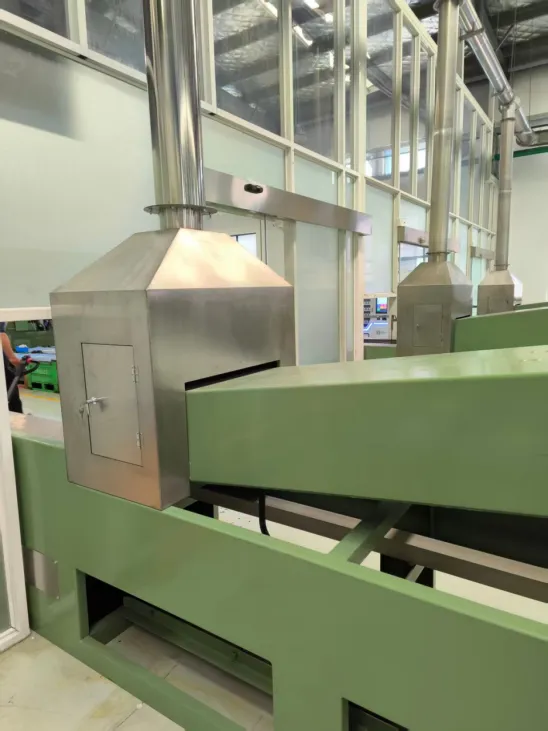
Рис. 2. Вытяжной вентиляционный зонт из нержавеющей стали с сервисным люком и смотровым окном над порталом входа в муфельную зону высокотемпературной печи.
2.3. Интеллектуальная система автоматического управления (АСУ ТП)
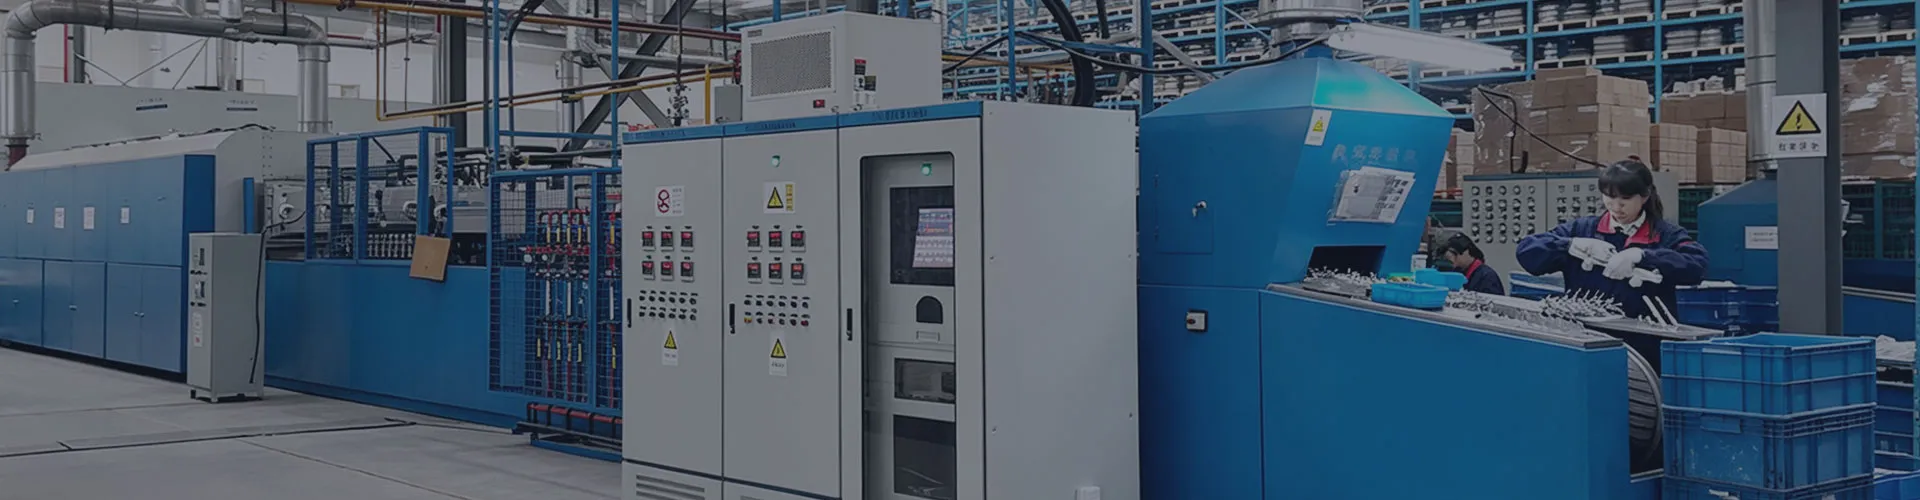
Управление высокотемпературной печью осуществляется из централизованного шкафа управления (рис. 3). На лицевой панели установлены многозонные прецизионные микропроцессорные ПИД-регуляторы температуры (с точностью поддержания режима до ±1 °C), сенсорный графический интерфейс оператора (HMI), светозвуковая сигнальная колонна и органы аварийного отключения.
Система реализует автоматический контроль давления и расхода защитного газа, непрерывный мониторинг точки росы и остаточного кислорода, архивирование параметров термических циклов и поддержку библиотеки технологических рецептов для быстрой переналадки линии на выпуск новой номенклатуры изделий.
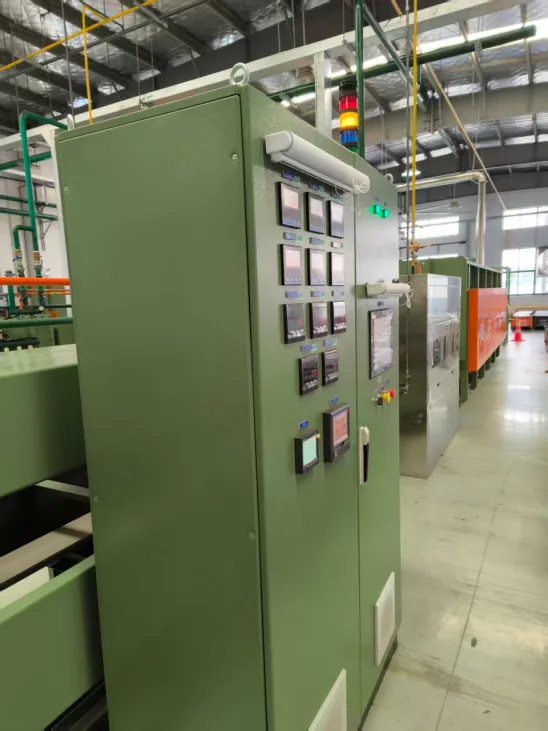
Рис. 3. Шкаф микропроцессорного управления высокотемпературной печью: многозонные цифровые термоконтроллеры, сенсорная панель HMI и многоуровневая система технологических блокировок.
2.4. Система многостадийного регулируемого охлаждения
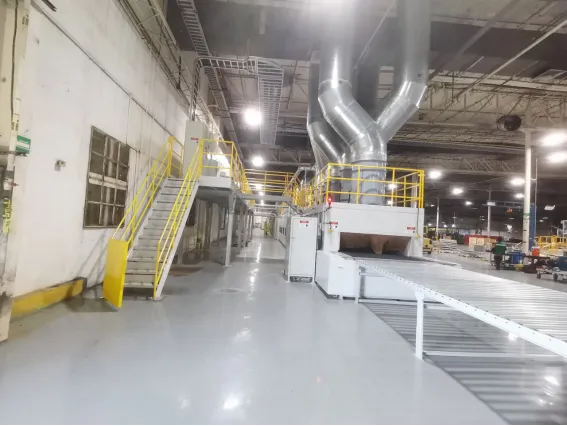
Охлаждающая часть печи представляет собой секционный водоохлаждаемый тоннель с водяными рубашками («рубашка охлаждения второй ступени»), оснащенный развитой трубопроводной обвязкой (рис. 4). Контролируемый градиент снижения температуры предотвращает термический шок, возникновение остаточных внутренних напряжений и деформацию тонкостенных элементов сборочных узлов.
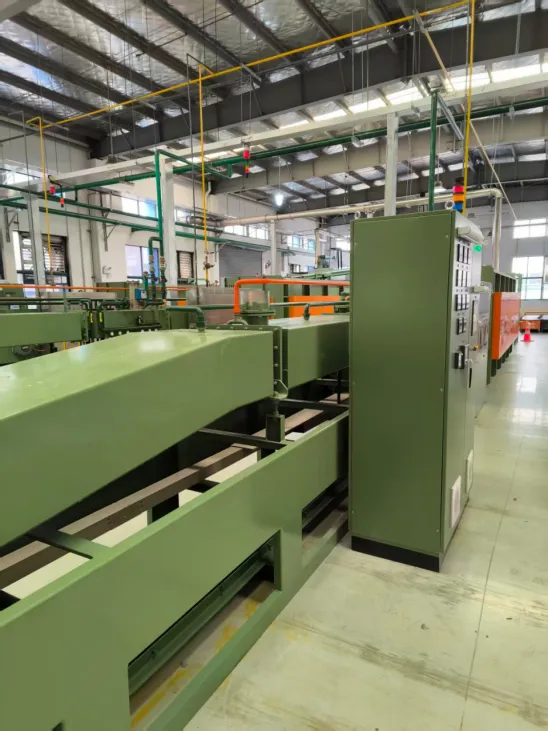
Рис. 4. Продольный вид тоннеля непрерывной печи: многоступенчатая водоохлаждаемая зона с трубопроводами подачи охлаждающей воды и технологических защитных газов.
- Технологические возможности оборудования
Высокотемпературные конвейерные печи обладают исключительной гибкостью и широким спектром технологических возможностей для различных отраслей промышленности:
- Обрабатываемые материалы: – аустенитные (AISI 304, 316, 321), ферритные, мартенситные стали; конструкционные и инструментальные углеродистые стали; медь М1/М2, латуни, бронзы; жаропрочные сплавы на никелевой основе (Inconel, Monel); твердые сплавы (ВК, ТК) со стальными державками.
- Применяемые припои: – припои на медной основе (чистая медь, Cu-P, Cu-Zn) для пайки сталей; припои на никелевой основе (серии BNi) для работы в агрессивных и высокотемпературных средах; серебряные припои (серии BAg) для прецизионных узлов; кремнистые алюминиевые припои (Al-Si).
- Формы закладки припоя: – паяльная фольга, калиброванные кольца, штампованные прокладки, а также дозируемые пасты на связующем, наносимые автоматическими дозаторами.
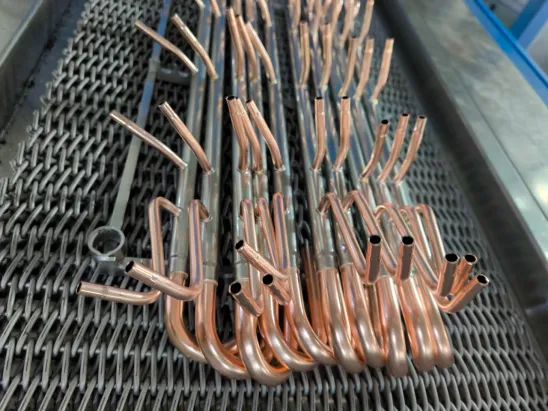
- Широкий диапазон габаритов: – от миниатюрных втулок диаметром несколько миллиметров до массивных многотрубных теплообменных блоков и топливных коллекторов длиной более 1,5 метров.
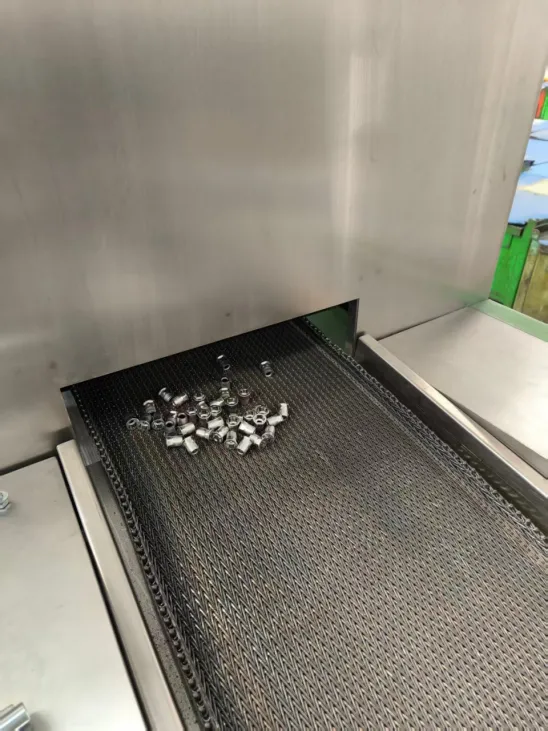
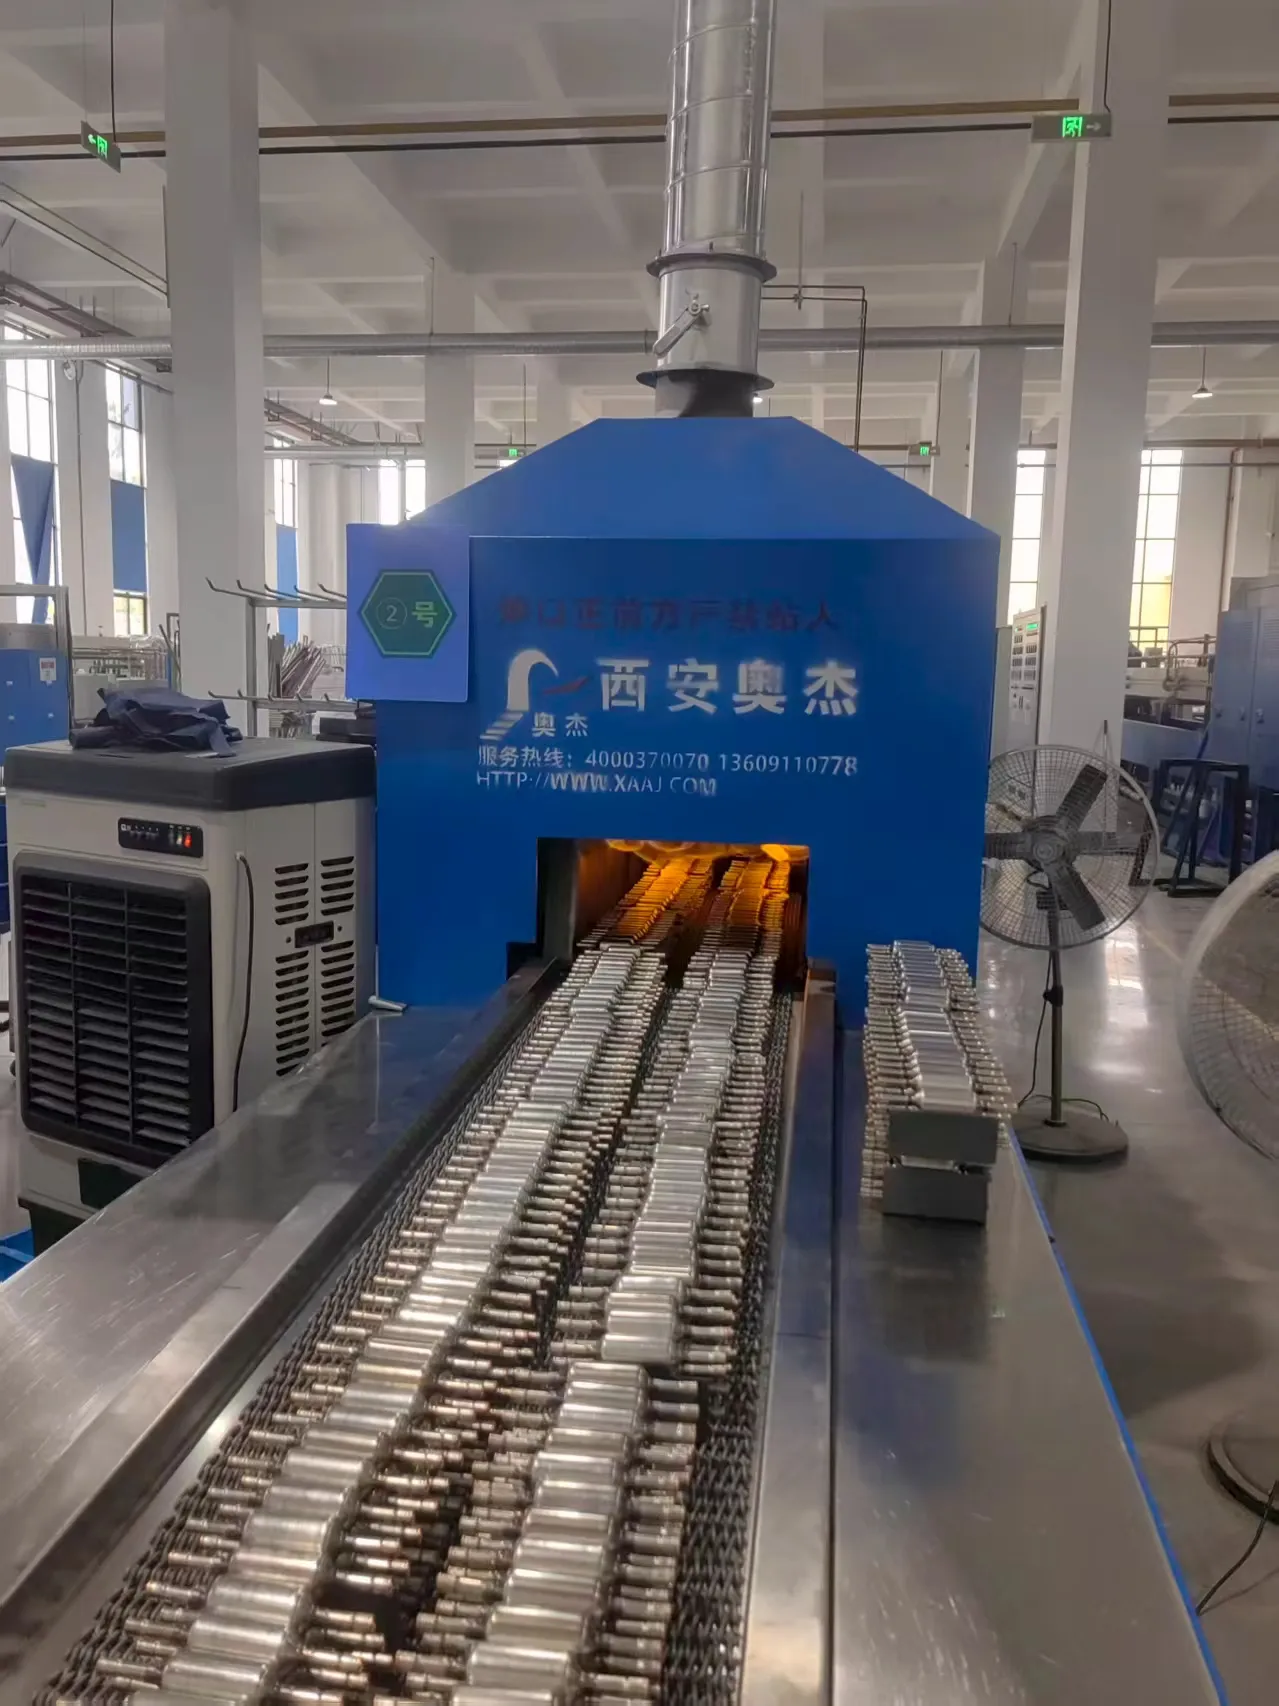
Рис. 5. Выходной участок сетчатого конвейера: выгрузка партии прецизионных резьбовых втулок и штуцеров после высокотемпературной пайки. Изделия имеют идеально светлую, зеркальную поверхность.
- Ключевые преимущества высокотемпературной пайки в конвейерных печах
В сравнении с локальными методами пайки (индукционной, пламенной) и ручной дуговой сваркой, конвейерная пайка в защитной атмосфере обладает решающими конкурентными преимуществами:
| Преимущество | Технический и экономический эффект для завода |
| Абсолютная герметичность и прочность | Капиллярный эффект гарантирует 100% заполнение зазора расплавом без пустот, пор и шлаковых включений. Соединение выдерживает рабочие давления в сотни бар и гидроудары. |
| Минимальные термические деформации | Равномерный объемный прогрев всей детали в печи исключает локальные градиенты температур, коробление, поводки и внутренние напряжения, сохраняя проектную соосность. |
| Одновременная пайка множества швов | Все стыки изделия (от нескольких единиц до сотен в одном теплообменнике или рампе) спаиваются одновременно за один проход через печь без переустановок. |
| Бесфлюсовая светлая поверхность | Восстановительная водородная среда очищает металл. Изделия выходят абсолютно светлыми, без окалины и цветов побежалости, не требуя травления, дробеструя и шлифовки. |
| Высочайшая производительность | Непрерывный поток заготовок на конвейере обеспечивает ритмичный выпуск сотен и тысяч деталей в смену при минимальном участии обслуживающего персонала. |
| Экологичность и безопасность | Полный отказ от агрессивных химических флюсов исключает выделение токсичных испарений и коррозию цехового оборудования. |
- Основные области применения
Технология высокотемпературной пайки в непрерывных печах является стандартом в наиболее ответственных секторах мирового промышленного производства:
- Автомобильная промышленность: – топливные рампы распределенного и непосредственного впрыска бензина (GDI) и дизеля (Common Rail); охладители системы рециркуляции газов (EGR); масляные радиаторы; трубки гидроусилителя руля, тормозные фитинги и датчики кислорода.
- Холодильная техника и кондиционирование: – ресиверы хладагента, отделители жидкости, распределительные пауки и гребёнки, патрубки реверсивных клапанов, паяные пластинчатые теплообменники фреоновых контуров.
- Теплоэнергетика и коммунальное хозяйство: – пластинчатые паяные теплообменники (ППТО) для систем горячего водоснабжения и отопления; трубчатые электронагревательные элементы (ТЭН); теплообменные модули котлов.
- Авиация, космос и приборостроение: – тонкостенные трубопроводные системы гидравлики, датчики давления, термопарные чехлы, корпуса микроэлектронных приборов, герметичные металлостеклянные и металлокерамические изоляторы.
- Инструментальное и метизное производство: – твердосплавный режущий и буровой инструмент (пайка пластин ВК/ТК к стальным корпусам фрез, резцов, буров), дисковые пилы, прецизионные метизы и резьбовые соединители.
- Комплексные решения и оборудование компании Xi’an Aojie
Компания (полное наименование — Xi’an Aojie High-Tech Co., Ltd.) — признанный лидер и флагман китайского термического машиностроения с более чем 20-летним опытом исследований, проектирования и серийного производства печей для пайки в защитных атмосферах.
Именно конструкторы завода разработали и внедрили первую в КНР промышленную конвейерную печь для высокотемпературной пайки нержавеющей стали, полностью заменившую дорогие европейские и американские аналоги. Сегодня завод занимает доминирующее положение на рынке:
- Свыше 2000 высокотемпературных печей и непрерывных линий пайки успешно работают на предприятиях по всему миру;
- Более 95 % китайского рынка оборудования для пайки автомобильных топливных рамп из нержавеющей стали принадлежит компании ;
- До 80 % мирового производства ресиверов компрессоров кондиционеров выпускается на печах марки ;
- Доверие мировых лидеров: – оборудование эксплуатируется на заводах глобальных лидеров: Bosch (United Automotive Electronic Systems), Delphi, Toyota, Volkswagen, Modine, Panasonic, Gree, Midea, Sanhua;
- Широкий экспорт: – поставки термических комплексов в Россию, Германию, Венгрию, Польшу, Мексику, Японию, Республику Корея, Индию, Турцию и другие страны.
Печи 奥杰 отличаются уникальной запатентованной технологией термически стабильного гофрированного муфеля, инновационными наноструктурированными карбидокремниевыми опорами, прецизионными системами рекуперации тепла и энергосберегающими газовыми горелками/электронагревателями, обеспечивающими непревзойденную окупаемость инвестиций.
| Свяжитесь со специалистами компании Xi’an Aojie для консультаций и заказа оборудования:
• Официальное наименование: Компания Xi’an Aojie • Прямой контактный телефон (отдел ВЭД / технологический консалтинг): +86-138-9143-3807 • Сервисный телефон поддержки: +86-136-0911-0778 • Единая справочная линия: 400-037-0070 • Официальный сайт: xaaj.ru / www.xaaj.com
Направьте чертежи ваших деталей, тип материалов и планируемый объем выпуска — специалисты компании выполнят расчет термического профиля, определят оптимальную ширину конвейера и состав защитной атмосферы, предоставив готовое инженерное решение «под ключ». |