

Монтаж и пусконаладка печей пайки компонентов систем кондиционирования и трубопроводной арматуры: инженерная практика на площадке заказчика в провинции Аньхой
2026-10-21
| Аннотация инженерного проекта:
В статье представлен подробный технический обзор выполнения шеф-монтажных и пусконаладочных работ (ПНР) высокопроизводительных проходных печей пайки в защитной атмосфере (производства компании Xi’an Aojie), предназначенных для крупносерийного выпуска компонентов климатических систем, алюминиевых трубчатых теплообменников и узлов трубопроводной арматуры (запорно-регулирующих блоков, распределительных гребенок, ресиверов). Работы проведены на производственной площадке заказчика в крупном машиностроительном кластере (г. Уху, район Цзюцзян, провинция Аньхой, КНР). Рассмотрены механическая сборка, интеграция муфельных трактов, обвязка технологических сред, наладка автоматизированных систем управления (АСУ ТП), температурное профилирование, критерии контроля герметичности и регламенты промышленной безопасности. |
- Введение: технологический контекст и актуальность проекта
Современные системы кондиционирования воздуха — как в автомобилестроении, так и в секторе бытового и промышленного климатического оборудования — переходят на высокоэффективные компактные алюминиевые микроканальные теплообменники и прецизионную трубопроводную арматуру. Трубчатые соединения, патрубки хладагента, корпуса клапанов, ресиверы-осушители и распределительные распределители работают под циклическим давлением современных хладагентов (включая R410A, R32, R134a и CO₂), что накладывает абсолютные требования к прочности и герметичности соединений.
Традиционная сварка или ручная пламенная пайка не способны обеспечить требуемую производительность, чистоту внутренних полостей и стабильность геометрии при массовом выпуске. Отраслевым стандартом является применение непрерывных конвейерных печей пайки в контролируемой защитной атмосфере (технология CAB — Controlled Atmosphere Brazing для алюминия и высокотемпературная пайка в защитно-восстановительной атмосфере азота/водорода). Данный проект посвящен практической реализации монтажа и комплексной пусконаладки двух специализированных технологических линий на производственной площадке заказчика в провинции Аньхой: линии пайки алюминиевых узлов и линии термической пайки алюминиевых трубчатых сборок и запорно-регулирующей арматуры.
- Обзор производственной площадки и состав оборудования
Реализация проекта осуществлялась на новом производственном объекте ведущего отраслевого изготовителя климатических компонентов, расположенном в городе Уху (район Цзюцзян, провинция Аньхой, КНР). Данный регион является одним из ключевых центров автомобильной промышленности (база автоконцерна Chery) и климатического машиностроения Китая, обладающим жесткими региональными стандартами по экологичности, энергоэффективности и культуре промышленного производства.
Монтируемый технологический комплекс включает в себя проходные конвейерные печи непрерывного действия разработки и производства компании 西安奥杰 (Xi’an Aojie), оснащенные сетчатым подом из жаропрочного хромоникелевого сплава, секционными камерами предварительного подогрева, высокотемпературного спекания/пайки и многостадийного контролируемого охлаждения. Оборудование скомпоновано в модульном исполнении со светлым защитно-декоративным порошковым покрытием корпуса, эргономичными шкафами управления и развитой верхнеуровневой вентиляционной инфраструктурой.
[ФОТО 1: ОБЩИЙ ВИД ЛИНИИ ПАЙКИ И ВЫТЯЖНОЙ СИСТЕМЫ]
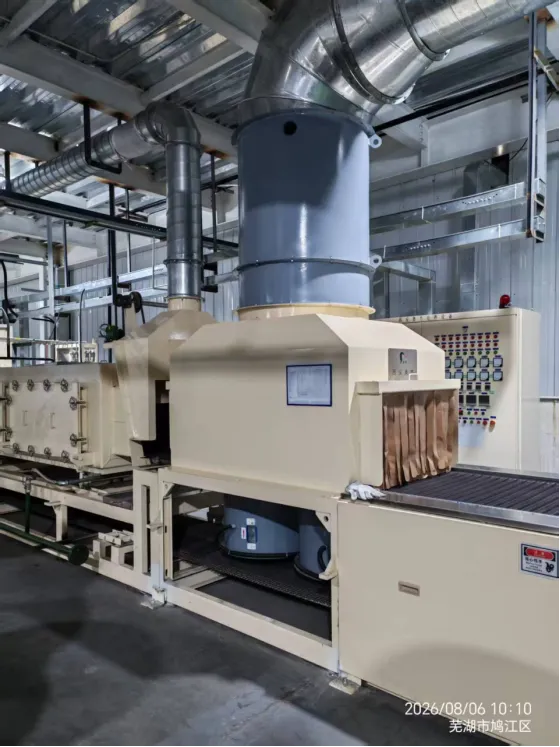
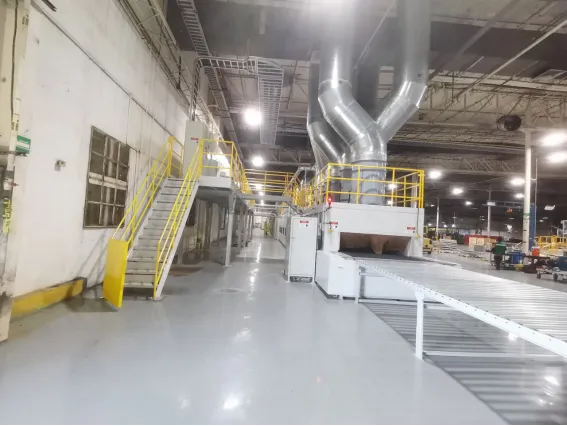
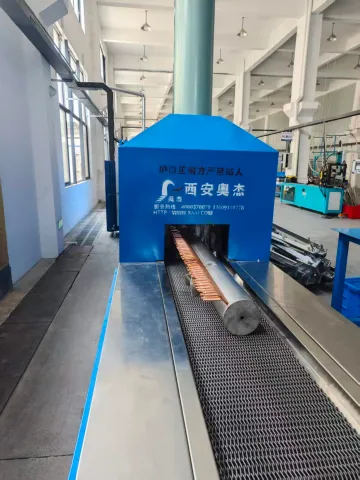
Фото 1. Завершающий этап монтажа проходной печи пайки: портал выгрузки с защитными шторками, вертикальный вытяжной зонт диаметром 600 мм с каналом отвода отходящих газов, панель управления вспомогательными механизмами и нижние нагнетательные вентиляторы контура циркуляции.
[2026/08/06, г. Уху, район Цзюцзян, провинция Аньхой]
Участок установки характеризуется высокой плотностью инженерных коммуникаций: над линией смонтирована эстакада для кабельных трасс, магистралей технического азота сверхвысокой чистоты (точка росы ниже −45 °C), контура оборотной охлаждающей воды и централизованной вытяжной вентиляции цеха.
- Ключевые этапы монтажа и пусконаладки (ПНР)
Комплекс строительно-монтажных и пусконаладочных мероприятий выполнялся силами совместной инженерной группы завода-изготовителя (Xi’an Aojie) и специалистов заказчика по утвержденному сетевому графику в несколько строго последовательных этапов:
3.1. Геодезическая разбивка, позиционирование и механическая сборка секций
Поскольку общая протяженность проходной печи превышает 25–35 метров, критическим фактором является идеальная прямолинейность и горизонтальность технологического пода. С использованием прецизионных оптических и лазерных нивелиров была выполнена выверка фундаментных опор. Модули печи (входной тамбур, камера обезжиривания/сушки, многозонный нагревательный модуль, камеры замедленного и водяного охлаждения, разгрузочный стол) были состыкованы с микрометрической точностью. Отклонение по горизонтали не превысило 0,5 мм на 10 м длины.
[ФОТО 2: ВХОДНОЙ ПОРТАЛ И СИСТЕМА БЕЗОПАСНОСТИ НАГРУЗКИ]
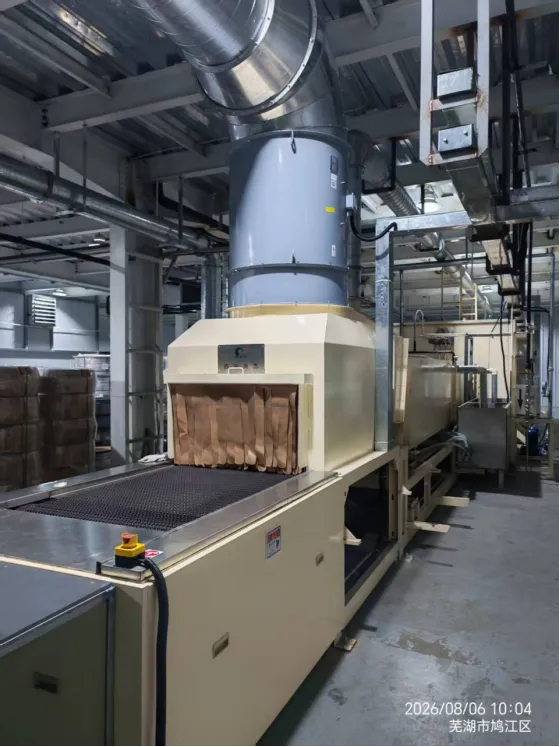
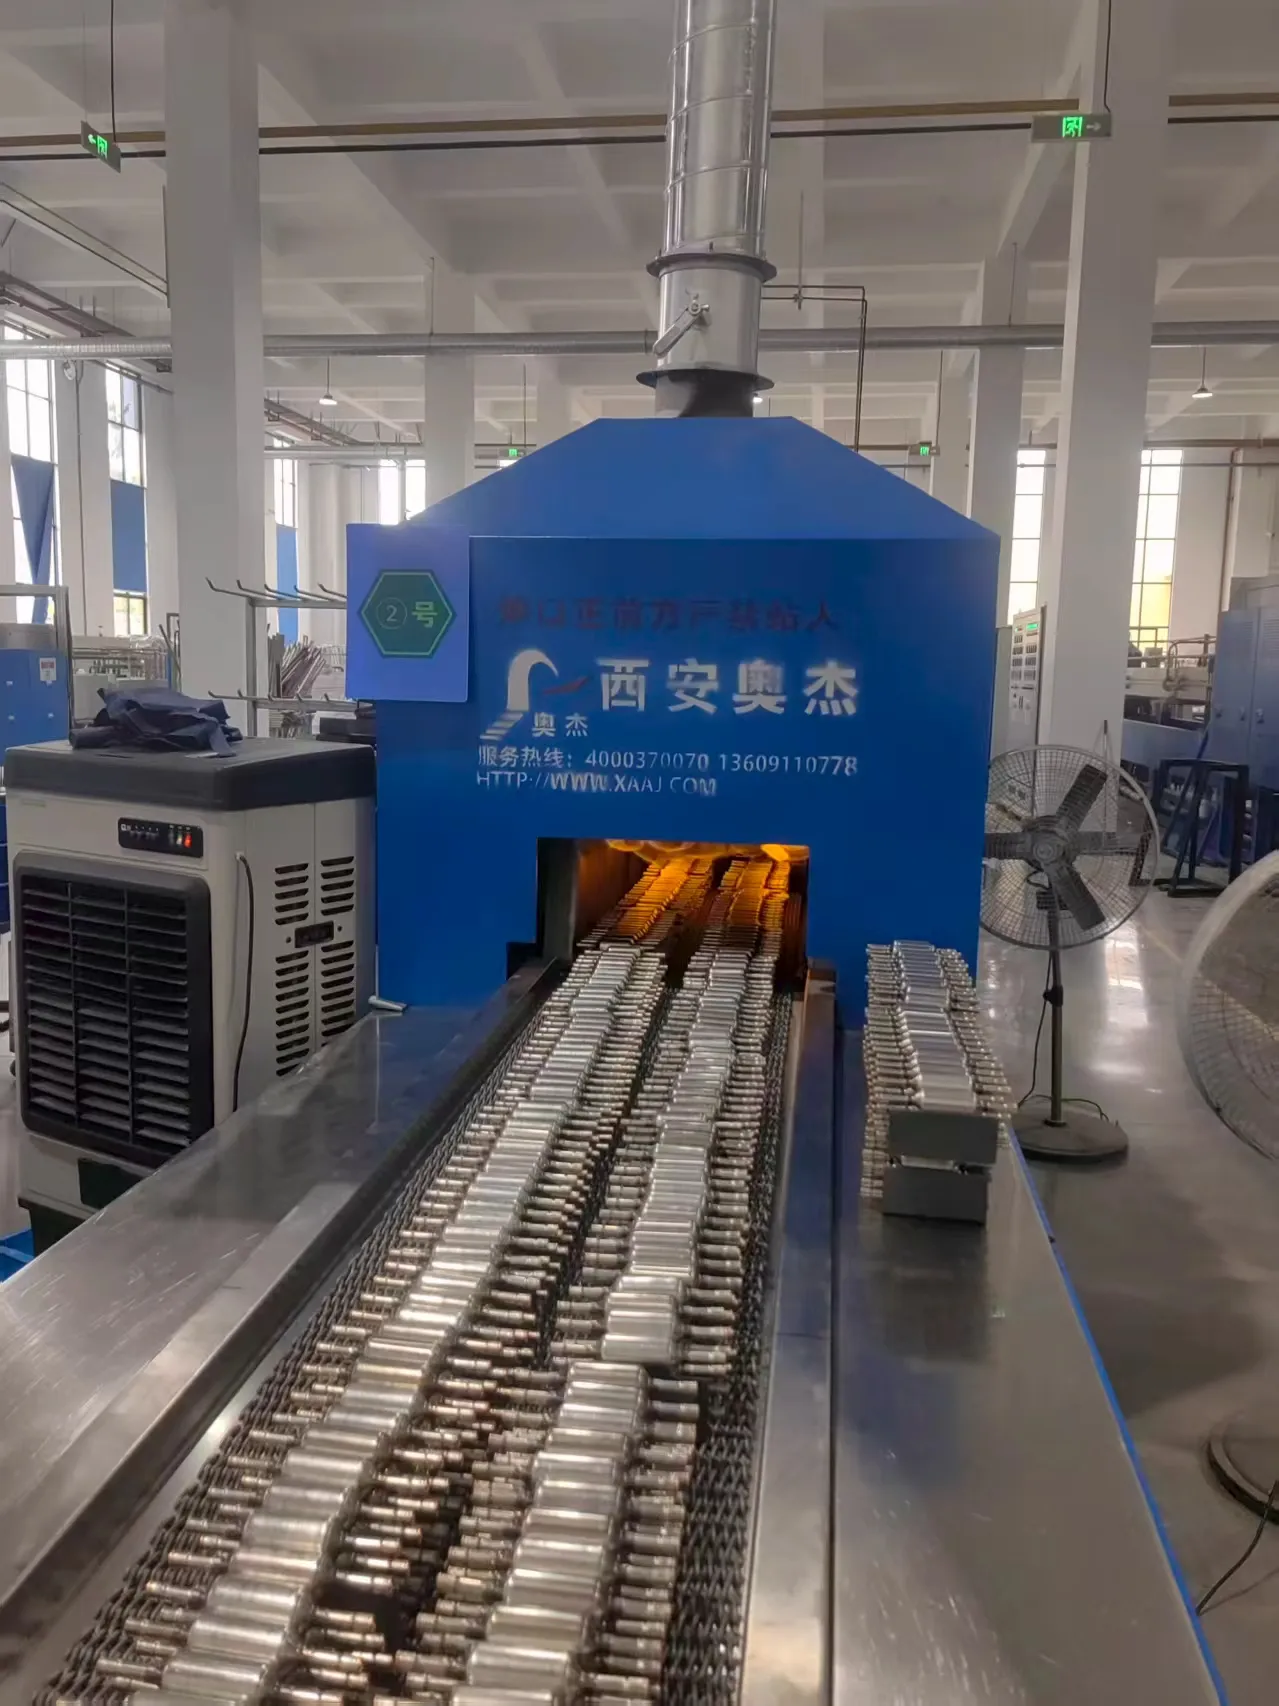
Фото 2. Фронтальный вид входной секции конвейера: герметичный защитный портал с термостойкими шторками, кнопка аварийного останова категории 0, верхний дефлектор зонтичной вытяжки и фирменная маркировка Xi’an Aojie.
[2026/08/06, г. Уху, район Цзюцзян, провинция Аньхой]
3.2. Монтаж жаропрочного муфеля и натяжение сетчатого конвейера
Особое внимание уделено бесшовному сопряжению гофрированного муфеля из сплава Inconel / SUS310S. Компенсаторы теплового расширения обеспечивают свободное линейное удлинение металлоконструкции при нагреве до рабочих температур (600–1100 °C) без возникновения волнообразных деформаций пода. Была осуществлена запасовка и натяжение замкнутой конвейерной сетки, регулировка балансировочных роликов и цепного редукторного привода с частотным регулированием скорости.
[ФОТО 4: ВХОДНОЙ ПОРТАЛ С ФИРМЕННОЙ ТАБЛИЧКОЙ И ПРИВОДОМ]
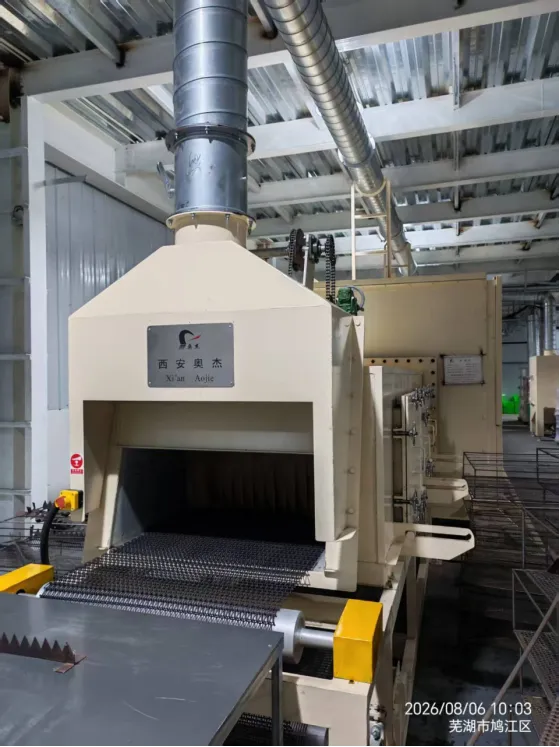
Фото 4. Входной технологический модуль: фирменная нержавеющая табличка завода-изготовителя Xi’an Aojie», приводной механизм цепной передачи конвейера, верхний патрубок дымоудаления и боковая инспекционная дверь с многоточечными запорными механизмами.
[2026/08/06, г. Уху, район Цзюцзян, провинция Аньхой]
3.3. Обвязка технологических сред: азот, газовая фаза и водяное охлаждение
Для реализации процесса бескислородной пайки была смонтирована многоточечная система подачи азота с индивидуальными ротаметрами, электромагнитными клапанами и узлами редуцирования давления. Контур водяного охлаждения включает систему рубашек охлаждения второй ступени с датчиками протока и температуры на сливных коллекторах, исключающими риск закипания теплоносителя.
[ФОТО 3: БОКОВАЯ ПРОЕКЦИЯ НАГРЕВАТЕЛЬНОЙ КАМЕРЫ И СЕКЦИИ ОХЛАЖДЕНИЯ]
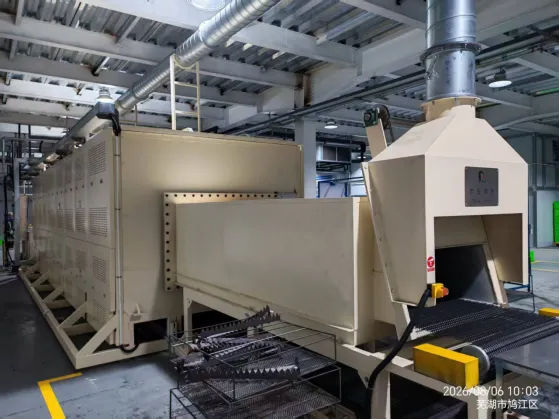
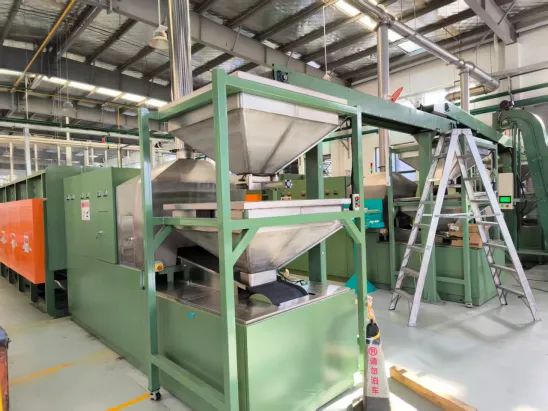
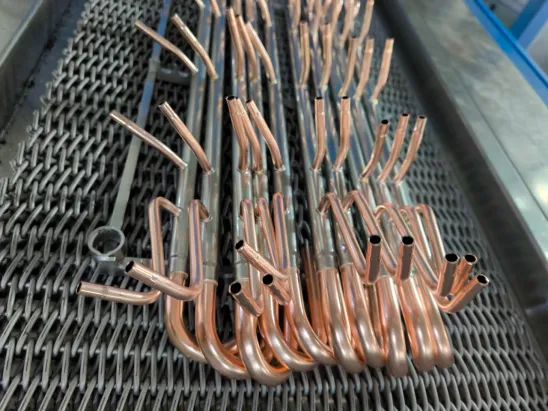
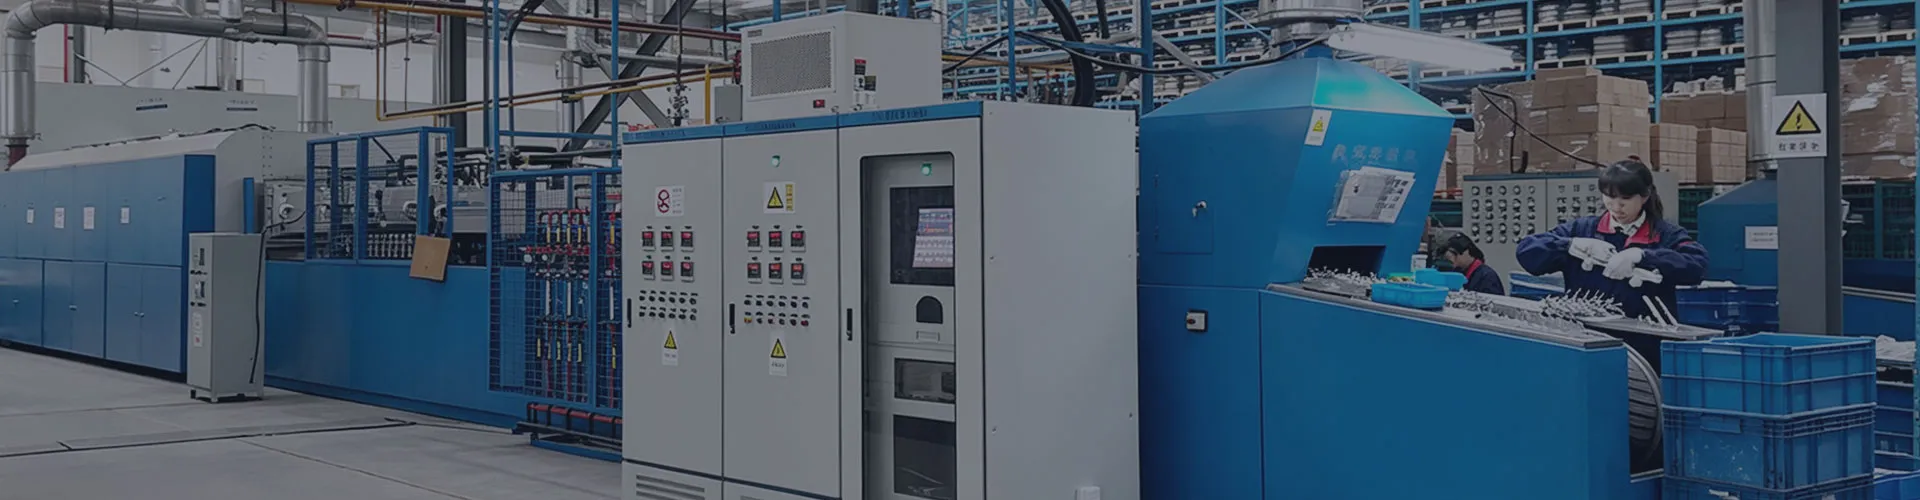
Фото 3. Продольная компоновка технологической линии: слева — теплоизолированный кожух многозонной нагревательной печи с вентиляционными решетками; по центру — переходной тоннель охлаждения; на переднем плане — технологическая тара и оснастка для загрузки трубчатых заготовок.
[2026/08/06, г. Уху, район Цзюцзян, провинция Аньхой]
3.4. Электромонтаж, интеграция КИПиА и «холодная» пусконаладка
Проведена расключка силовых кабелей нагревательных элементов (нихромовых/фехралевых ТЭНов и карбидокремниевых стержней) и контрольных цепей термопар градуировки К (хромель-алюмель) и S (платина-родий). В шкафах управления установлены прецизионные тиристорные регуляторы мощности с фазовым управлением, исключающие скачки нагрузки в заводской электросети. В режиме «холодной» наладки выполнена проверка работоспособности приводов, датчиков концевых положений, калибровка расходомеров и отладка интерфейса сенсорной панели оператора.
[ФОТО 5: ПРОДОЛЬНЫЙ ВИД МОДУЛЬНОЙ НАГРЕВАТЕЛЬНОЙ КАМЕРЫ]
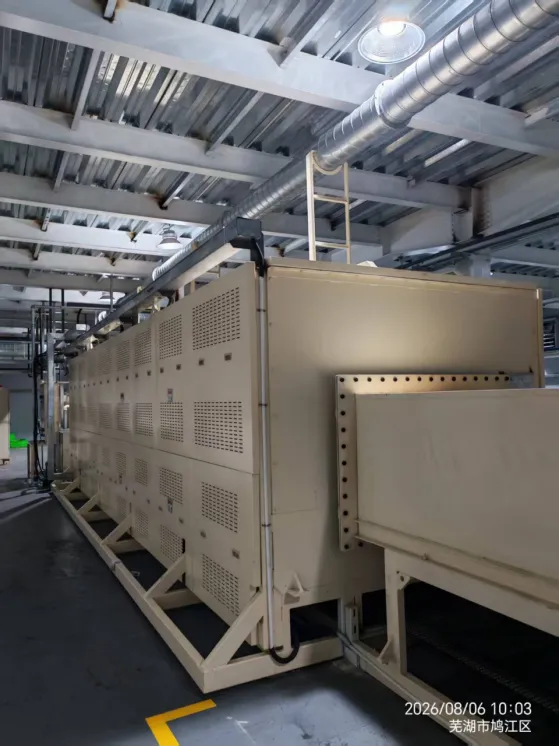
Фото 5. Модульная конструкция нагревательной печи: быстросъемные двухъярусные перфорированные панели для обслуживания электрических нагревателей и термопар, инспекционная лестница для доступа к своду печи, верхние воздуховоды и опорная рама повышенной жесткости.
[2026/08/06, г. Уху, район Цзюцзян, провинция Аньхой]
3.5. «Горячая» пусконаладка, температурное профилирование и вывод на рабочий режим
Ключевой этап ПНР — сушка футеровки по ступенчатому графику и последующее динамическое профилирование. С помощью автономного 9-канального даталоггера температуры (термобарографа с теплозащитным контейнером, пропускаемого непосредственно по конвейеру) была снята реальная кривая температурного поля изделия. Инженеры выполнили тонкую балансировку зон нагрева, добившись неравномерности температуры в плоскости сетки не более ±2 °C при технологической температуре пайки (около 600 °C для алюминия и до 1080 °C для медных/стальных узлов).
- Контроль качества и приемо-сдаточные испытания
Приемка линии заказчиком проводилась на основании серии контрольных прогонов серийной продукции: алюминиевых трубок кондиционеров с припаянными фланцами, распределительных гребенок и корпусов четырехходовых реверсивных клапанов. Программа приемо-сдаточных испытаний (SAT — Site Acceptance Test) включала следующие инструментальные проверки:
| Параметр контроля | Методика и нормативные результаты испытаний |
| Газовая среда (чистота атмосферы) | Контроль остаточного содержания кислорода (O₂ < 20 ppm) и точки росы азота (Tр < −45 °C) на входе и в рабочей зоне пайки с помощью оптических анализаторов. |
| Стабильность теплового поля | Отклонение температуры по ширине пода (W = 1200 мм) не более ±1,5 °C в изотермической зоне выдержки при скорости движения сетки 800–1200 мм/мин. |
| Внешний вид и геометрия шва | 100% сплошность галтели паяного шва по всей окружности трубок, полное отсутствие окисления, прожогов тонкой стенки (0,4–0,8 мм) и потеков припоя. |
| Металлографический анализ | Исследование микрошлифов поперечных срезов: отсутствие внутренних пор, неспаев, раковин и интерметаллических включений сверх допуска ГОСТ/ISO. |
| Испытания на статическую прочность и разрыв | Опрессовка гидравлическим давлением (до 15 МПа): разрушение происходит исключительно по основному телу алюминиевой трубы, паяный шов сохраняет целостность. |
| Гелиевый тест на герметичность | Вакуумно-гелиевый масс-спектрометрический контроль с порогом чувствительности 1×10⁻⁶ мбар·л/с: уровень утечек по швам равен нулю. |
- Обеспечение промышленной безопасности и охрана труда
Эксплуатация высокотемпературных проходных печей с контролируемой атмосферой сопряжена с факторами высокой температуры, перемещающихся механизмов и использования технических газов. В проекте реализован комплекс инженерных решений по обеспечению безопасности персонала и оборудования:
- Вентиляция и газоудаление: – входной и выходной порталы оснащены мощными локальными вытяжными зонтами с принудительной тягой, предотвращающими утечку технологического азота и защитных газов в дыхательную зону цеха.
- Защита по давлению газов: – непрерывный контроль давления в питающих газовых рампах; при падении давления азота ниже критического порога система автоматически включает аварийную продувку и отключает нагрев.
- Тепловая защита: – все наружные поверхности нагревательных секций изолированы высокоэффективными муллитокремнеземистыми матами и базальтовым волокном; температура внешнего перфорированного кожуха не превышает 45 °C при температуре в муфеле 1050 °C.
- Аварийные блокировки: – по всей протяженности конвейера установлены грибовидные кнопки экстренного останова (категория безопасности SIL2 / PL d), а также фотоэлектрические барьеры в зонах загрузки/выгрузки.
- Защита приводов: – механические цепные и редукторные передачи закрыты сплошными защитными кожухами в соответствии с директивами по безопасности машин и оборудования.
- Заключение и производственные результаты
Успешное завершение шеф-монтажа и пусконаладочных работ на площадке в провинции Аньхой подтвердило высочайший инженерный уровень оборудования компании 西安奥杰 (Xi’an Aojie). Ввод линий в промышленную эксплуатацию обеспечил заказчику:
- Рост производительности в 2,5–3 раза по сравнению с полуавтоматическими установками за счет непрерывного движения конвейера и одновременной пайки десятков соединений в одной сборке;
- Снижение уровня брака по негерметичности до уровня менее 0,05% благодаря прецизионному контролю термодинамических параметров и бескислородной среды;
- Сокращение удельного энергопотребления на 18–22% на тонну готовой продукции за счет высокоэффективной волокнистой изоляции, тиристорного регулирования и рекуперации тепла;
- Полное соответствие требованиям стандартов IATF 16949 и возможность интеграции в цепочки поставок ведущих глобальных автопроизводителей и производителей климатической техники высшего ценового сегмента.
Практика данного проекта наглядно демонстрирует, что слаженное взаимодействие инженеров-разработчиков и производственной команды заказчика на всех этапах — от выставления рамы по лазерному лучу до прецизионного металлографического анализа первого серийного шва — является залогом надежного и безаварийного функционирования сложного термического оборудования на протяжении многих лет.
| Справка об оборудовании и технической поддержке:
Поставщик оборудования: — АО Сиань Аоцзе Сверхпайка Производство Наука и Техника Инженерные консультации, подбор оборудования, расчет тепловых профилей и шеф-монтаж: • Телефон отдела внешнеэкономической деятельности и технической поддержки:•линия: 400-037-0070 • Официальный информационный портал: xaaj.ru / www.xaaj.com |