

Пайка углеродистой стали: металлургические основы, припои, технологические режимы и промышленное оборудование
2026-10-27
Углеродистая сталь — наиболее распространенный и экономически эффективный конструкционный материал современного машиностроения, автомобилестроения, приборостроения и энергетики. При изготовлении сложных узлов — от гидравлических штуцеров и трубчатых нагревателей до перфорированных газовых горелок и автомобильных приводов — инженеры регулярно сталкиваются с необходимостью соединения тонкостенных элементов, разнотолщинных заготовок и разнородных металлов.
Традиционная электродуговая сварка в таких задачах часто приводит к прожогам тонких стенок, высоким остаточным напряжениям, термическому короблению и требует трудоемкой последующей зачистки окалины. В этих условиях высокотемпературная капиллярная пайка выступает безальтернативным методом соединения, обеспечивающим идеальное сохранение геометрии, 100% герметичность швов и высочайшую производительность в условиях серийного и массового производства.
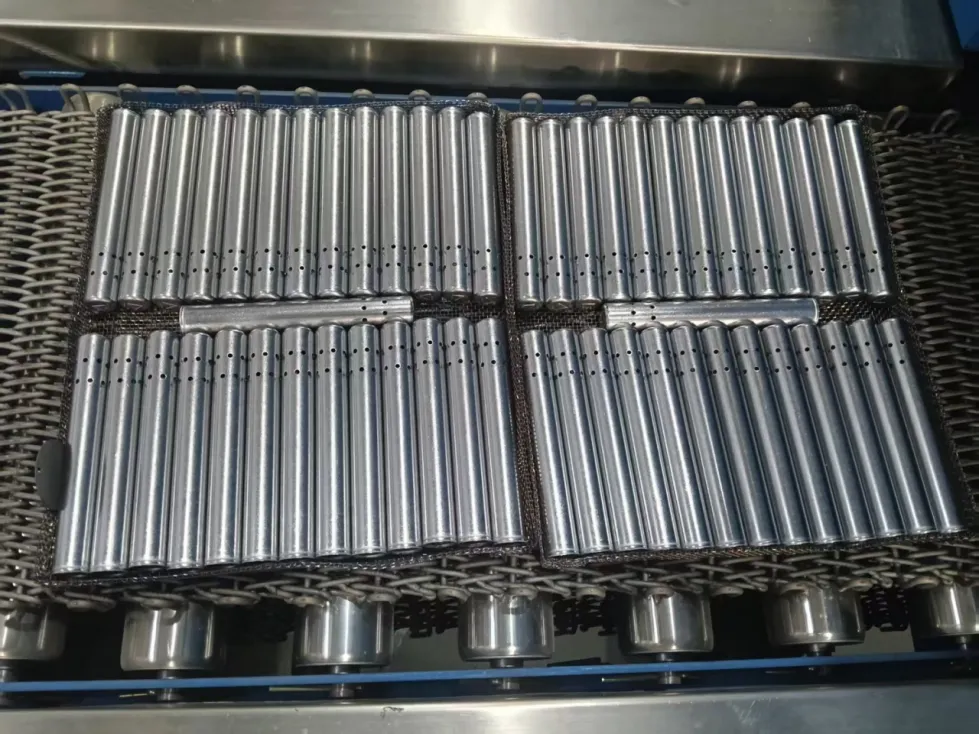
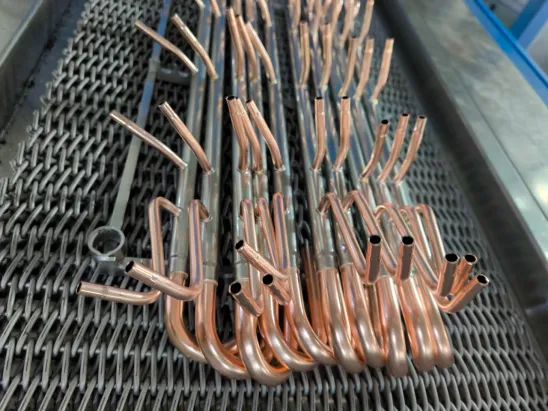
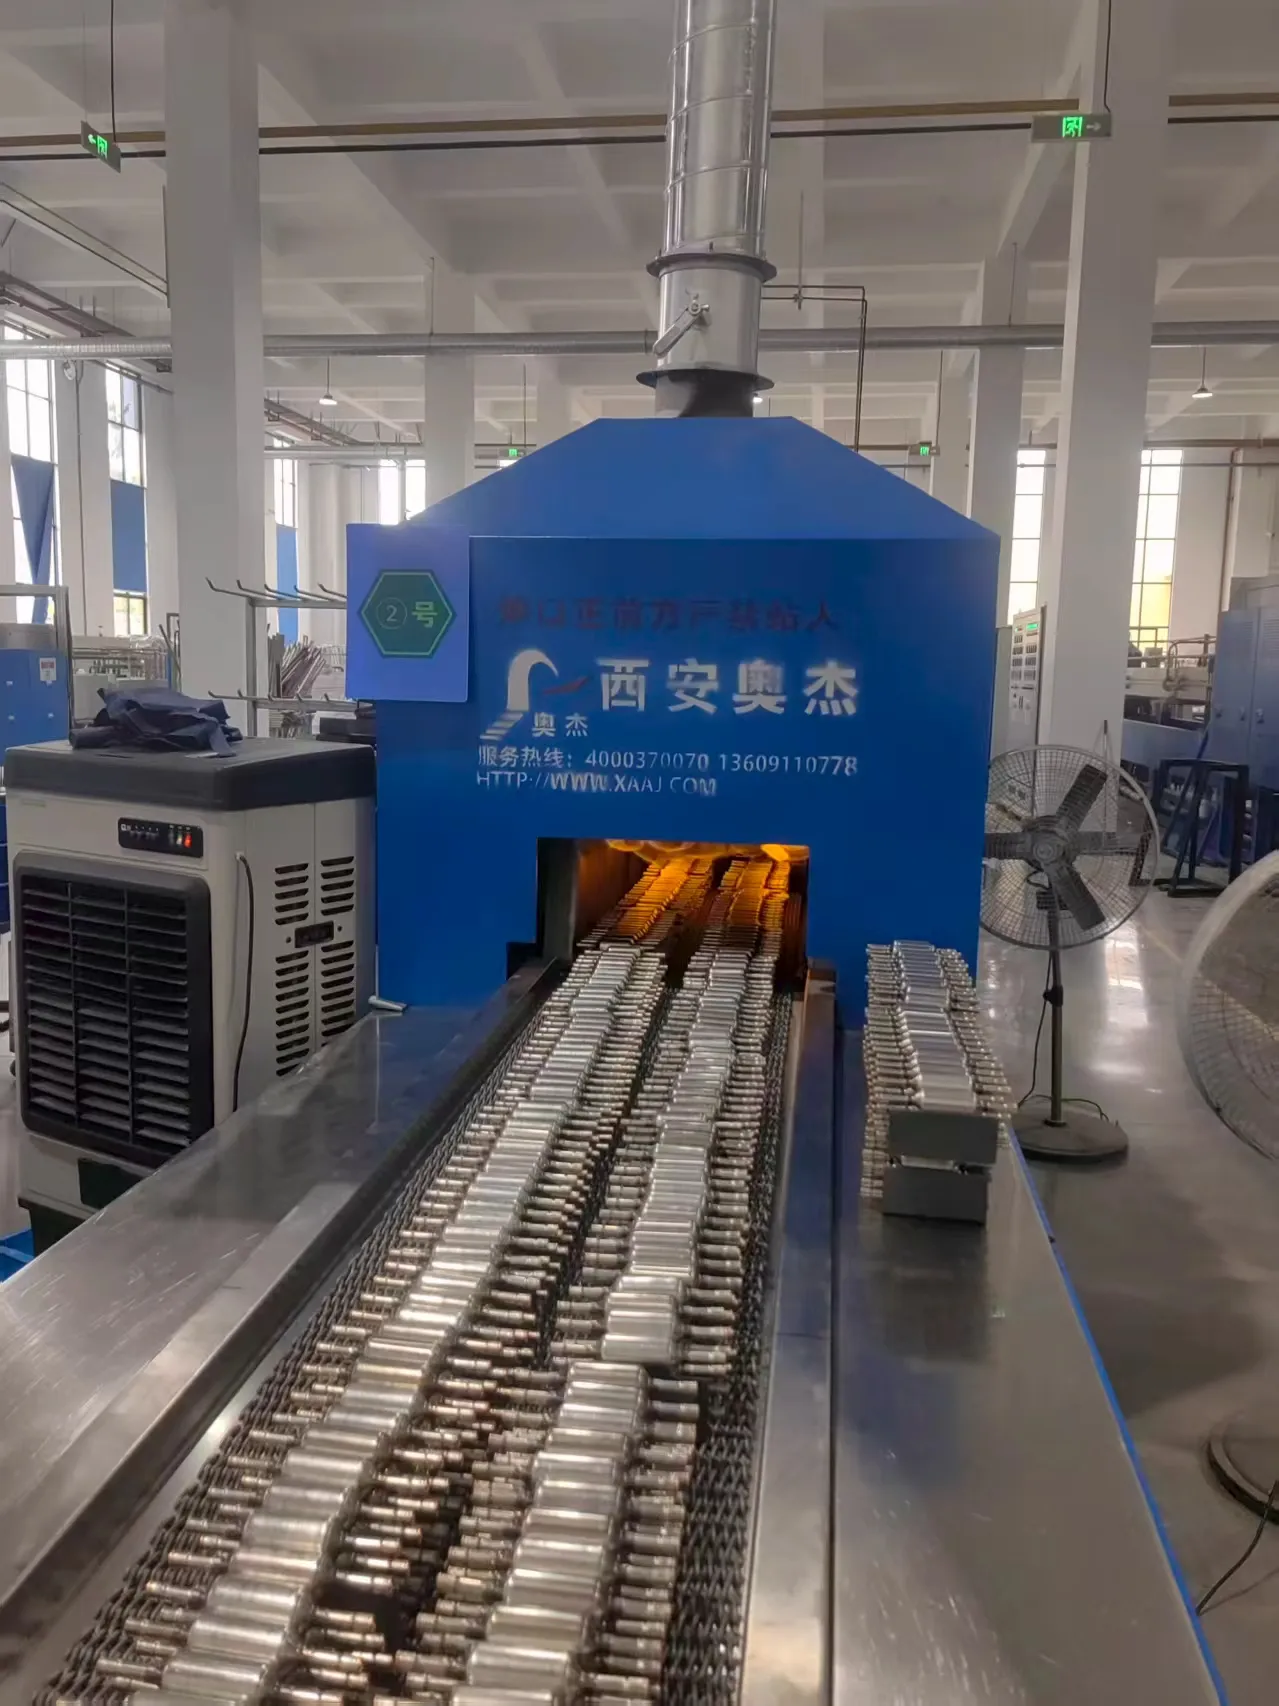
Рис. 1. Перфорированные трубчатые детали из углеродистой стали в технологических корзинах на сетчатом конвейере: изделия подготовлены к подаче в высокотемпературную зону печи. Конструкция обеспечивает свободную циркуляцию защитного газа и равномерный прогрев каждого элемента.
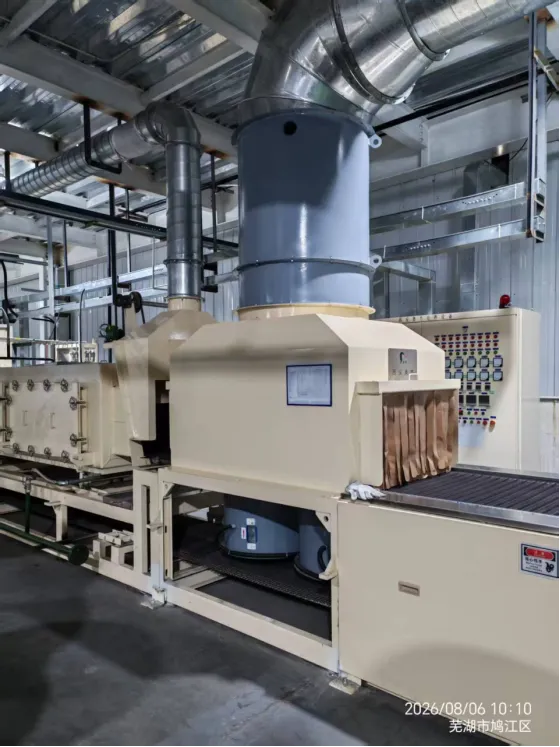
Конструктивно современная проходная печь включает в себя следующие критические узлы:
- Жаропрочный герметичный муфель: – изготавливается из высоколегированного жаропрочного никель-хромового сплава (Inconel 601, SUS310S). Для компенсации циклических тепловых расширений муфелю придается специальный гофрированный профиль, увеличивающий ресурс непрерывной работы печи до 5–7 лет.
- Сетчатый транспортер и направляющие: – плетеная сетка из жаропрочной проволоки опирается на износостойкие карбидокремниевые направляющие, обеспечивающие плавное перемещение без рывков и провисаний при температурах до 1150 °C.
- Пламенная завеса и вытяжные зонты: – на входном и выходном порталах печи монтируются газовые факельные завесы и мощные локальные вытяжки, отсекающие проникновение кислорода воздуха в технологический канал и обеспечивающие сжигание отходящего водорода.
- Многостадийная система водяного охлаждения: – водоохлаждаемый тоннель с рубашками охлаждения («рубашка охлаждения второй ступени»), разделенный на независимые контуры. Контролируемый градиент охлаждения предотвращает закалочные напряжения и появление трещин в среднеуглеродистых сталях.
- Назначение и металлургические особенности пайки углеродистых сталей
Паяемость углеродистых сталей определяется их химическим составом, главным образом содержанием углерода, а также микроструктурой и состоянием поверхностного оксидного слоя.
- Низкоуглеродистые стали (C ≤ 0,25%) – обладают наилучшей технологической паяемостью. Они не склонны к закалке при охлаждении после пайки, не образуют трещин в околошовной зоне и отлично смачиваются медными, серебряными и латунными припоями. Это основной материал для тонкостенных трубок, штампованных фланцев, ресиверов и гидравлической арматуры.
- Среднеуглеродистые стали (C 0,25–0,60%) – применяются для валов, штуцеров, зубчатых венцов и силовых элементов. При нагреве выше критических точек (Ac1 и Ac3) сталь переходит в аустенитное состояние. Если процесс охлаждения после пайки происходит слишком быстро, в зоне термического влияния возможно образование неравновесных структур (мартенсита или троостита), сопровождающееся резким ростом хрупкости и риском микротрещин. Для этих сталей необходим строгий контроль скорости охлаждения либо последующий отпуск.
- Высокоуглеродистые и инструментальные стали (C > 0,60%) – применяются при производстве режущего, штампового и измерительного инструмента, а также пружин. Основная трудность заключается в высокой термодинамической активности углерода: при температурах выше 900 °C углерод активно диффундирует к поверхности и в жидкий припой, что может вызывать образование хрупких карбидных сеток на границе раздела «сталь–припой». Кроме того, существует риск обезуглероживания поверхностного слоя при высокой точке росы защитного газа.
- Применяемые припои, флюсы и защитные газовые среды
Выбор припоя зависит от температуры эксплуатации узла, требований к прочности, способа нагрева и конструктивных особенностей изделия.
2.1. Классификация и свойства припоев для углеродистой стали
| Марка припоя | Solidus/Liquidus, °C | Т пайки, °C | Технологические особенности и применение |
| Чистая медь (BCu-1, М1) | 1083 / 1083 | 1100–1150 | Зазоры 0,01–0,05 мм. Идеальна для печной пайки в водороде/диссоциированном аммиаке. Высочайшая прочность за счет диффузии железа в медь (предел среза до 250–320 МПа). Не требует флюса. |
| Медно-цинковые (латуни Cu-Zn: Л63, Л68, BCuZn) | 880–905 / 900–930 | 930–980 | Зазоры 0,05–0,15 мм. Для газопламенной и индукционной пайки. Требуют флюса для подавления испарения летучего цинка. Экономичны, но имеют умеренную коррозионную стойкость. |
| Серебряные припои (BAg-1, BAg-7, BAg-24, ПСр 40/45) | 610–660 / 650–740 | 680–780 | Зазоры 0,03–0,08 мм. Превосходная смачиваемость, минимальное температурное воздействие на сталь (исключает перегрев и рост зерна). Высокая пластичность и вибростойкость. Высокая стоимость. |
| Никелевые припои (серии BNi: BNi-2, BNi-5) | 970–1050 / 1000–1140 | 1050–1180 | Зазоры 0,02–0,06 мм. Применяются для узлов, работающих при повышенных температурах (до 600–700 °C) и в слабоагрессивных средах. Обладают высокой жаростойкостью и прочностью. |
| ВАЖНОЕ ТЕХНОЛОГИЧЕСКОЕ ОГРАНИЧЕНИЕ:
Для пайки углеродистых и легированных сталей КАТЕГОРИЧЕСКИ ЗАПРЕЩАЕТСЯ применять медно-фосфорные припои (системы Cu-P, такие как ПМФ-9, BCuP-2 и др.)! В процессе пайки фосфор активно взаимодействует с железом с образованием ультрахрупких фосфидов железа (Fe₃P и Fe₂P) по границам зерен. Такой паяный шов разрушается при малейших механических или вибрационных нагрузках с нулевой пластичностью. |
2.2. Флюсы и контролируемые защитные атмосферы
Для удаления естественных оксидов железа (FeO, Fe₂O₃) и защиты от повторного окисления применяют два подхода:
- Пайка на воздухе с флюсом (газовая, индукционная) – используются флюсы на основе тетрабората натрия (буры Na₂B₄O₇), борной кислоты (H₃BO₃), фторборатов калия (флюсы марок ПВ209, ПВ284, Ф-100). Они растворяют оксиды при температурах 600–1000 °C, однако требуют обязательного последующего отмывания остатков, вызывающих коррозию.
- Бесфлюсовая печная пайка в защитной атмосфере – наиболее совершенный промышленный метод. В конвейерную печь непрерывно подается сухой восстановительный газ: чистый водород (H₂), диссоциированный аммиак (75% H₂ + 25% N₂) либо эндотермический газ с контролируемым углеродным потенциалом. При точке росы ниже −40 °C водород полностью редуцирует оксиды железа до чистого металла, обеспечивая 100% смачиваемость медью и серебром без следов шлака.
- Подготовка поверхности и сборочные зазоры
Капиллярное притяжение — движущая сила заполнения шва. Для его реализации необходима прецизионная механическая обработка и тщательная очистка сопрягаемых поверхностей:
- Удаление масел и жиров: – детали проходят стадию ультразвукового обезжиривания в щелочных растворах для удаления смазочно-охлаждающих жидкостей (СОЖ), масел и консервационных смазок. Наличие органических пленок при нагреве приводит к коксованию и образованию углеродных барьеров, блокирующих смачивание.
- Очистка от оксидов и механическая подготовка: – окалина после горячей прокатки или термической обработки должна быть полностью удалена химическим травлением либо тонкой дробеструйной обработкой. Оптимальная шероховатость поверхности под пайку составляет Ra 1,25–3,2 мкм (слишком гладкая полированная поверхность снижает смачиваемость, а чрезмерно грубая создает микробарьеры).
- Контроль сборочного зазора: – для пайки чистой медью оптимальный зазор составляет 0,02–0,05 мм (в ряде случаев допускается легкая прессовая посадка с натягом до 0,01 мм благодаря уникальной проникающей способности жидкой меди). Для серебряных припоев зазор выдерживается в пределах 0,03–0,08 мм, для латуней — 0,05–0,15 мм.
- Технологические режимы и промышленные способы нагрева
В промышленном секторе применяются четыре основных метода нагрева под пайку углеродистых сталей:
| Способ нагрева | Технологические особенности и область целесообразности |
| Непрерывная печная пайка с защитной атмосферой | Массовое и крупносерийное производство. Равномерный конвективно-радиационный прогрев всей садки в герметичном муфеле с водородной атмосферой. Отсутствие термических короблений, бесфлюсовая светлая поверхность, одновременная пайка сотен стыков. |
| Высокочастотный индукционный нагрев (ТВЧ) | Серийное производство симметричных деталей (штуцеры, втулки, фланцы на трубах). Быстрый локальный нагрев зоны шва за 5–30 секунд. Минимизирует тепловое воздействие на остальную часть детали, но требует применения флюса или защитной камеры. |
| Газопламенная пайка горелками | Мелкосерийное производство, ремонтные работы, крупногабаритные металлоконструкции. Нагрев пропан-кислородным или ацетилен-кислородным пламенем с нейтральным или слабовосстановительным характером факела. Требует высокой квалификации рабочего. |
| Вакуумная высокотемпературная пайка | Ответственные узлы специального назначения из высоколегированных и углеродистых сталей. Полная дегазация металла, идеальная чистота шва, отсутствие водородного охрупчивания, но высокая себестоимость машино-часа. |
- Конструктивные особенности оборудования для непрерывной пайки
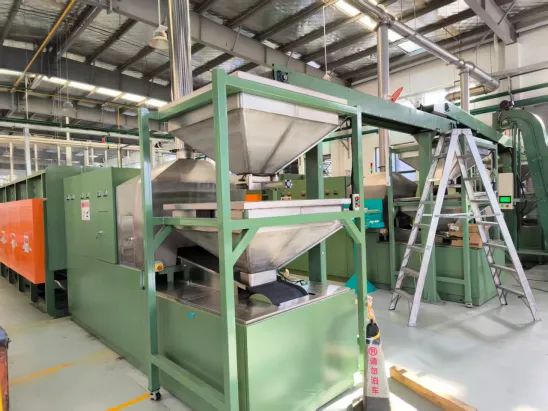
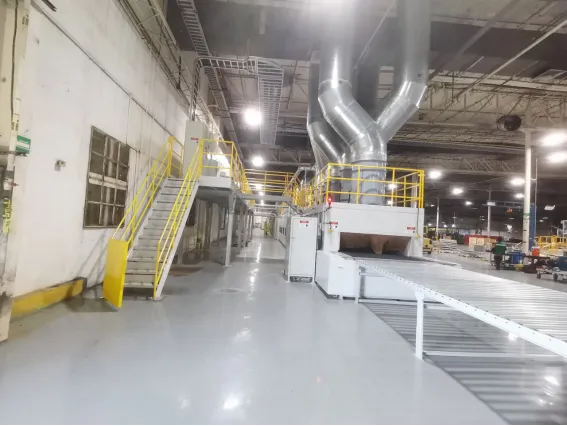
Для крупносерийной пайки углеродистых сталей золотым стандартом мирового машиностроения являются проходные конвейерные печи с сетчатой лентой (mesh belt continuous brazing furnace). Такое оборудование позволяет выстроить непрерывную технологическую линию с тактовой подачей заготовок.
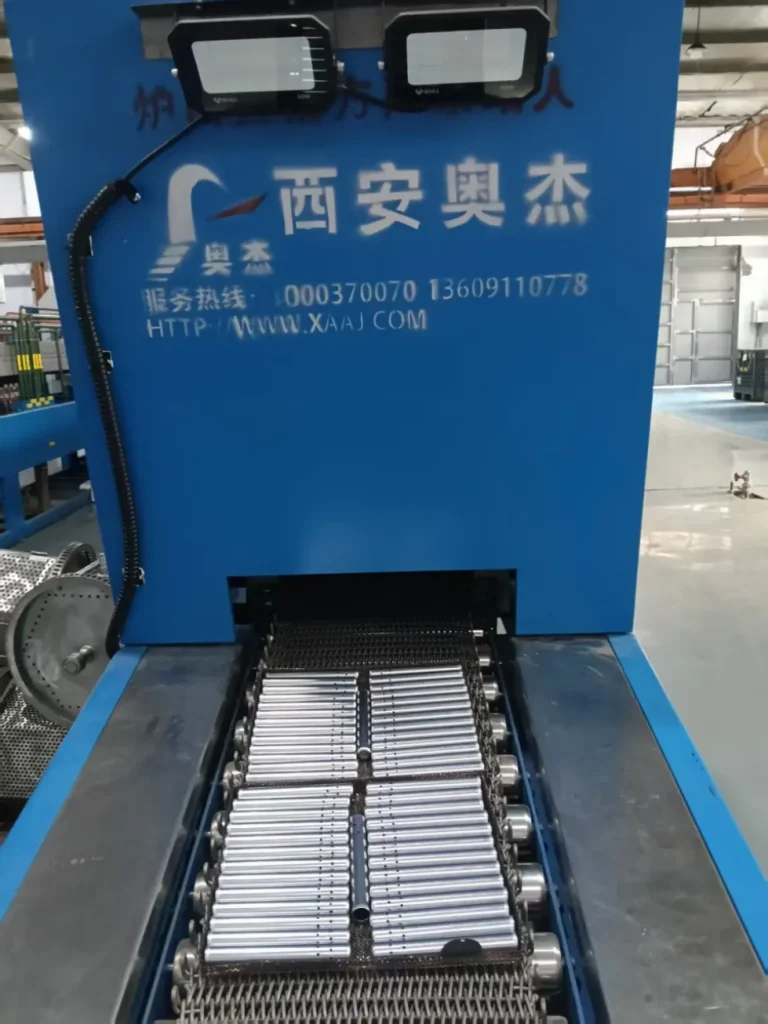
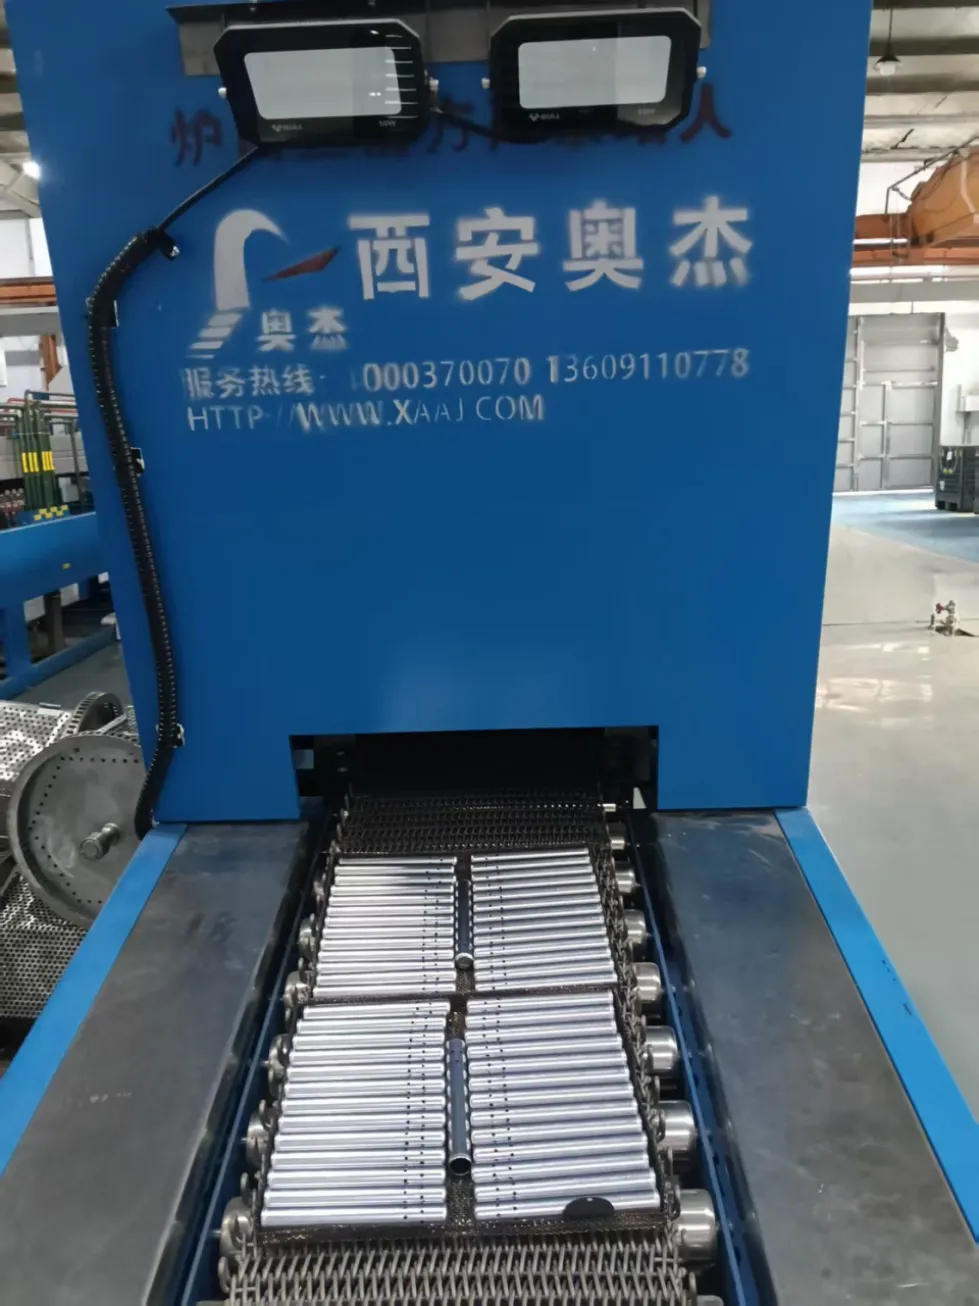
Рис. 2. Входной портал промышленной конвейерной печи пайки с защитной атмосферой (производства завода Xi’an Aojie): автоматическая подача партии трубчатых изделий на сетчатом конвейере в разогретый муфель. Над проёмом виден защитный вытяжной зонт и система контроля рабочей зоны.
- Типичные дефекты пайки углеродистой стали и методы их предотвращения
Обеспечение стабильного качества паяных соединений требует строгого соблюдения параметров технологической дисциплины. Ниже систематизированы основные дефекты и инженерные методы их устранения:
| Вид дефекта | Вероятная причина возникновения | Инженерные меры устранения |
| Несмачивание и неполное затекание припоя | Наличие масляных пленок, ржавчины или толстой оксидной окалины; недостаточная температура нагрева; высокая точка росы защитного газа (> −30 °C). | Усилить контроль ультразвукового обезжиривания; повысить температуру печи на 15–20 °C; отрегулировать подачу сухого азота/водорода (точка росы < −45 °C). |
| Газовые поры и свищи в шве | Вскипание остатков СОЖ в зазоре; выделение растворенных газов; применение влажного флюса; слишком быстрый нагрев. | Ввести предварительную сушку/прокалку садки при 150–250 °C; обеспечить плавный температурный подъем; проконтролировать чистоту припоя. |
| Хрупкость шва и околошовной зоны | Ошибочное применение медно-фосфорного припоя (образование фосфидов Fe₃P); слишком быстрое охлаждение среднеуглеродистой стали (закалка). | Исключить припои с фосфором (перейти на чистую медь BCu или серебро BAg); снизить скорость конвейера в зоне медленного охлаждения, применить отпуск. |
| Эрозия и прожог тонкой стенки | Чрезмерно высокая температура пайки; длительная выдержка жидкого припоя в контакте со сталью; избыточное количество припоя. | Снизить температуру пайки до нижнего рабочего предела; оптимизировать дозировку припоя (калиброванные кольца); увеличить скорость конвейера. |
| Обезуглероживание поверхности стали | Присутствие паров воды и кислорода в защитной водородной атмосфере при температуре выше 850 °C (реакция C + H₂O → CO + H₂). | Обеспечить глубокую осушку защитного газа; исключить подсос воздуха через порталы; поддерживать избыточное давление в муфеле печи. |
- Области применения и ключевые преимущества технологии
Высокотемпературная пайка углеродистой стали в непрерывных печах является стандартом в крупносерийном промышленном производстве:
- Автомобилестроение: – корпуса масляных фильтров, соединительные штуцеры топливных и тормозных магистралей, гидротрансформаторы АКПП, рычаги стеклоочистителей, валы рулевых колонок.
- Газовое и теплотехническое оборудование: – перфорированные распределительные трубки горелок (рис. 1 и 2), теплообменные секции газовых котлов, кожухотрубные теплообменники, фланцы ТЭНов.
- Гидравлические и пневматические системы: – штуцеры высокого давления, тройники, клапанные блоки, цилиндры гидроприводов, работающие под давлением до 35–45 МПа.
- Инструментальная промышленность: – дисковые пилы, напайка твердосплавных пластин (ВК, ТК) на державки резцов, коронки бурового инструмента.
Ключевые технико-экономические преимущества технологии:
- Абсолютная герметичность соединений – за счет капиллярных сил расплав заполняет 100% площади нахлестки, гарантируя отсутствие сквозных пор и микросвищей.
- Минимальные термические деформации – общий равномерный нагрев в печи исключает локальные градиенты температур и коробление тонкостенных трубок.
- Идеально светлая поверхность деталей – восстановление оксидов в сухом водороде исключает цвета побежалости и окалину, отменяя необходимость химического травления.
- Высочайшая производительность – возможность одновременной пайки сотен и тысяч мелких соединений в час на сетчатом конвейере.
- Заключение и выводы
Пайка углеродистой стали — это высокоточный металлургический процесс, требующий строгого баланса между составом основного металла, типом припоя, качеством подготовки поверхности и параметрами газотермической среды. Переход от штучной ручной пайки к непрерывным конвейерным печам с сетчатой лентой позволяет предприятиям кратно нарастить объемы выпуска, снизить себестоимость и гарантировать стабильно высокое качество каждого паяного узла в полном соответствии с требованиями международных стандартов ISO и IATF 16949.
| Справочная информация для технологов и проектировщиков:
Для подбора оптимальной конфигурации конвейерной печи, расчета температурного профиля пайки конкретных сборочных узлов и тестирования контрольных партий изделий рекомендуется обращаться к специализированным производителям термического оборудования. Технические консультации и расчет защитных атмосфер: [Контактная служба технической поддержки термических линий]. |